Osnove laserskog zavarivanja
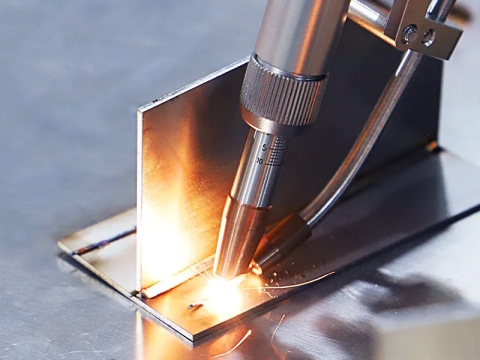
Lasersko zavarivanje je beskontaktni proces koji zahtijeva pristup zoni zavarivanja s jedne strane dijelova koji se zavaruju.
• Zavar se formira kada intenzivna laserska svjetlost brzo zagrije materijal - obično se izračunava u milisekundama.
• Obično postoje 3 vrste zavara:
– Način provođenja.
– Način provođenja/prodiranja.
– Režim prodiranja ili ključaonice.
• Zavarivanje kondukcijskim načinom rada se izvodi pri niskoj gustoći energije, formirajući plitak i širok zavareni grumen.
• Mod provođenja/prodiranja se javlja pri srednjoj gustoći energije i pokazuje veću penetraciju nego mod provođenja.
• Zavarivanje prodiranjem ili zavarivanje ključaonicom karakteriziraju duboki uski zavari.
– U ovom načinu rada, laserska svjetlost formira nit isparenog materijala poznatu kao „ključaonica“ koja se proteže u materijal i osigurava kanal za efikasnu dostavu laserske svjetlosti u materijal.
– Ova direktna isporuka energije u materijal ne oslanja se na provođenje energije da bi se postigla penetracija, te tako minimizira toplotu u materijalu i smanjuje zonu uticaja toplote.
Conduction Welding
• Kondukcijsko spajanje opisuje porodicu procesa u kojima je laserski snop fokusiran:
– Da bi se dobila gustina snage reda veličine 10³ Wmm⁻²
– Spaja materijal stvarajući spoj bez značajnog isparavanja.
• Kondukcijsko zavarivanje ima 2 načina rada:
– Direktno grijanje
– Prenos energije.
Direct Heat
• Tokom direktnog zagrijavanja,
– protok toplote je regulisan klasičnim provođenjem toplote iz površinskog izvora toplote, a zavar se izvodi topljenjem delova osnovnog materijala.
• Prvi konduktivni zavari su napravljeni početkom 1-ih, korišten je pulsirajući rubin niske snage i CO2 laseri za žičane konektore.
• Kondukcijski zavari mogu se izvesti u širokom rasponu metala i legura u obliku žica i tankih limova u različitim konfiguracijama.
- CO2 , Nd:YAG i diodni laseri sa nivoima snage reda veličine desetina vati.
– Direktno grijanje pomoću CO2 Laserski snop se također može koristiti za preklopne i sučeone zavare u polimernim pločama.
Transmisijsko zavarivanje
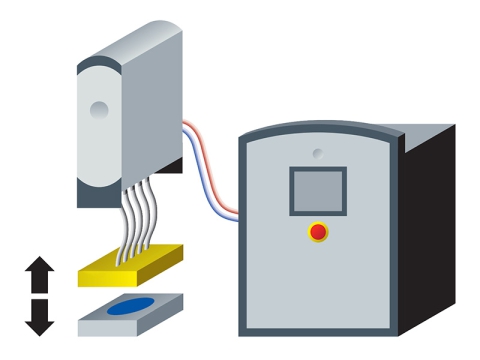
• Transmisijsko zavarivanje je efikasan način spajanja polimera koji prenose blisko infracrveno zračenje Nd:YAG i diodnih lasera.
• Energija se apsorbira putem novih metoda apsorpcije na granici faza.
• Kompoziti se mogu spajati pod uslovom da su termička svojstva matrice i armature slična.
• Način prenosa energije kod kondukcijskog zavarivanja koristi se kod materijala koji prenose blisko infracrveno zračenje, posebno kod polimera.
• Apsorbirajuća tinta se postavlja na spoj preklopljenog spoja. Tinta apsorbira energiju laserskog snopa, koja se provodi u ograničenu debljinu okolnog materijala i formira rastopljeni film na površini koji se stvrdnjava kao zavareni spoj.
• Spojevi debelog presjeka mogu se izvesti bez topljenja vanjskih površina spoja.
• Sučeono zavarivanje može se izvesti usmjeravanjem energije prema liniji spoja pod uglom kroz materijal na jednoj strani spoja ili s jednog kraja ako je materijal visoko provodljiv.
Lasersko lemljenje i tvrdo lemljenje
• U procesima laserskog lemljenja i tvrdog lemljenja, snop se koristi za topljenje dodatka punila, koji vlaži rubove spoja bez topljenja osnovnog materijala.
• Lasersko lemljenje počelo je sticati popularnost početkom 1980-ih za spajanje vodova elektronskih komponenti kroz rupe u štampanim pločama. Parametri procesa određeni su svojstvima materijala.
Penetracijsko lasersko zavarivanje
• Pri visokim gustoćama snage svi materijali će ispariti ako se energija može apsorbirati. Stoga se pri zavarivanju na ovaj način obično formira rupa isparavanjem.
• Ova "rupa" se zatim probija kroz materijal, a rastopljeni zidovi se zatvaraju iza nje.
• Rezultat je ono što je poznato kao "zavar ključaonice". Karakterizira ga zona taljenja s paralelnim stranicama i uska širina.
Efikasnost laserskog zavarivanja
• Termin koji definiše ovaj koncept efikasnosti poznat je kao "efikasnost spajanja".
• Stepen korisnosti spajanja nije pravi stepen korisnosti jer se mjeri u jedinicama (mm2 spojenog /kJ isporučenog materijala).
– Efikasnost = Vt/P (recipročna vrijednost specifične energije rezanja) gdje je V = brzina pomicanja, mm/s; t = debljina zavarenog materijala, mm; P = ulazna snaga, KW.
Efikasnost spajanja
• Što je veća vrijednost efikasnosti spajanja, to se manje energije troši na nepotrebno zagrijavanje.
– Donja zona uticaja toplote (ZUT).
– Manja distorzija.
• Elektrootporno zavarivanje je u tom pogledu najefikasnije jer se energija fuzije i ZUT-a generira samo na visokootpornom graničnom području koje se zavaruje.
• Laserski i elektronski snop također imaju dobru efikasnost i visoku gustoću snage.
Varijacije procesa
• Zavarivanje laserom s pojačanim elektrolučnim djelovanjem.
– Luk iz TIG gorionika postavljenog blizu tačke interakcije laserskog snopa automatski će se zaključati na laserski generisanu vruću tačku.
– Temperatura potrebna za ovaj fenomen je oko 300°C viša od temperature okoline.
– Efekat je ili stabilizacija luka koji je nestabilan zbog brzine kretanja ili smanjenje otpora luka koji je stabilan.
– Zaključavanje se dešava samo kod lukova sa niskom strujom i stoga sporim katodnim mlazom; to jest, za struje manje od 80 A.
– Luk se nalazi na istoj strani obratka kao i laser, što omogućava udvostručenje brzine zavarivanja uz umjereno povećanje kapitalnih troškova.
• Zavarivanje laserom s dva snopa
– Ako se istovremeno koriste 2 laserska snopa, postoji mogućnost kontrole geometrije zavarivačke kupke i oblika zavarenog spoja.
– Korištenjem dva elektronska snopa, ključaonica se mogla stabilizirati, što je uzrokovalo manje valova na zavarivačkom bazenu i dalo bolju penetraciju i oblik zavara.
– Eksimer i CO2 Kombinacija laserskog snopa pokazala je poboljšano spajanje za zavarivanje materijala s visokom reflektivnošću, poput aluminija ili bakra.
– Poboljšano spajanje je razmatrano uglavnom zbog:
• promjena reflektivnosti površinskim valovitošću uzrokovanom eksimerom.
• sekundarni efekat koji nastaje usljed spajanja kroz plazmu generisanu eksimerom.