Kada imate ideju da kupite CNC glodalicu, koliko osa vam je potrebno za... Komplet CNC glodaliceTo je uobičajen problem za svakog kupca CNC glodalice, pa hajde da počnemo sa poređenjem CNC glodalica sa 3, 4 i 5 osi.
Razumjeti 3-osne, 4-osne, 4-osne i 5-osne komplete CNC glodalica
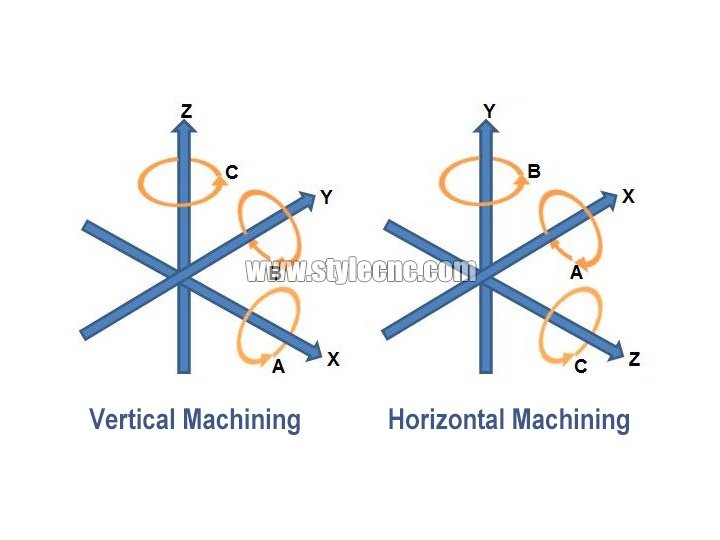
5 osa: XYZAB, XYZAC, XYZBC (vreteno se može rotirati lijevo i desno 180° okolo.)
4 ose: XYZA, XYZB, XYZC (4-osno povezivanje)
4. osa: YZA, XZA (3-osna veza)
3 ose: XYZ (3-osna veza)
Osa A, B ili C odgovara osi rotacije X, Y, Z.
CNC glodalica sa 3 osi
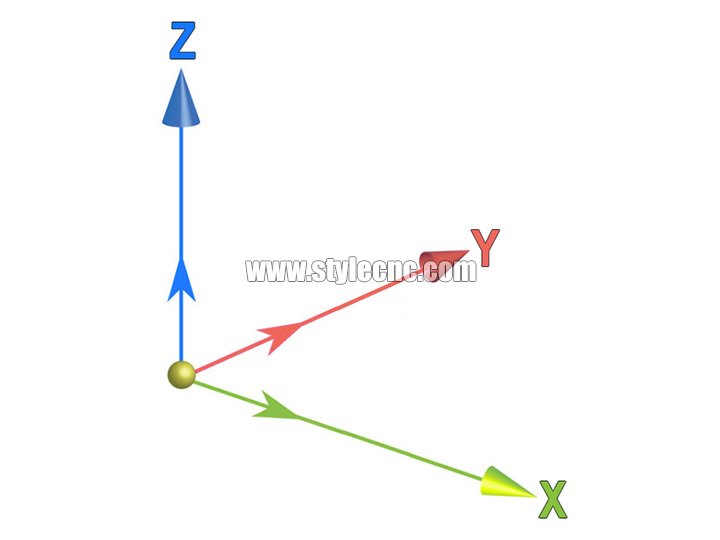
Ovi specifični CNC ruteri mogu se kretati duž 3 različite ose istovremeno.
X-osa: s lijeva na desno
Y-osa: od naprijed prema nazad
Z-osa: gore i dolje
CNC glodalice sa 3 ose se istovremeno kreću po 3 ose; X-osi, Y-osi i Z-osi. Rezanje duž X-osi pomiče glodalo s lijeva na desno, rezanje duž Y-osi pomiče ga sprijeda nazad, a rezanje preko Z-osi ga pomiče gore i dolje. Ove mašine se prvenstveno koriste za rezanje ravnih, 2D i 2.5D dijelova. Bilo da se radi o ravnom ili okruglom rezbarenju, možete to smatrati ravnim rezbarenjem, izračunava se prema pulsu.
CNC glodalica sa 4. osom

Generalno, na CNC ruter sa 3 ose, koji se naziva i osa A, dodaje se osa rotacije, odnosno CNC ruter sa 4. rotacijskom osom. Kako razlikovati pravi CNC ruter sa 4 ose? Dajemo uobičajeni primjer 4 ose. 3D usmjeravanje cilindra, sastoji se od okruglog kratkog štapića izrezanog ili izrezbarenog 3D Buda, ovaj rad ima 4 ose, ali radi samo sa 3-osnim CNC sistemom, koristi se X osa ili Y osa za pogon ose rotacije, pravi radnik je 3-osna CNC mašina ili rotacijska 4-osna CNC mašina.
CNC glodalica sa 4 osi


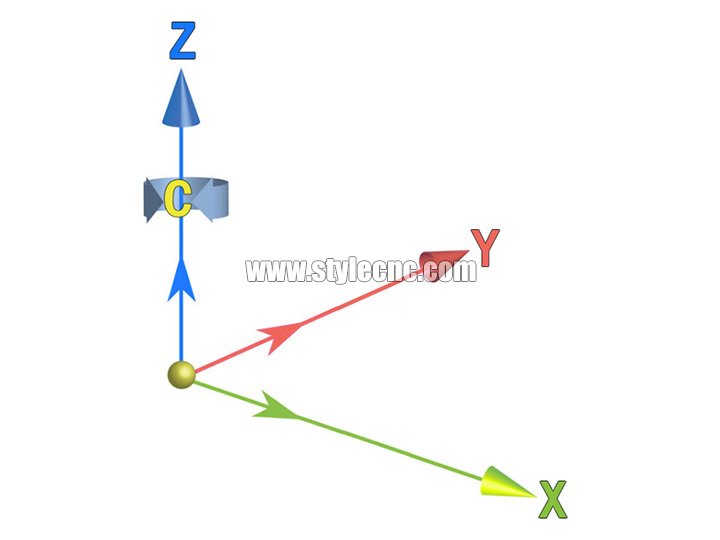
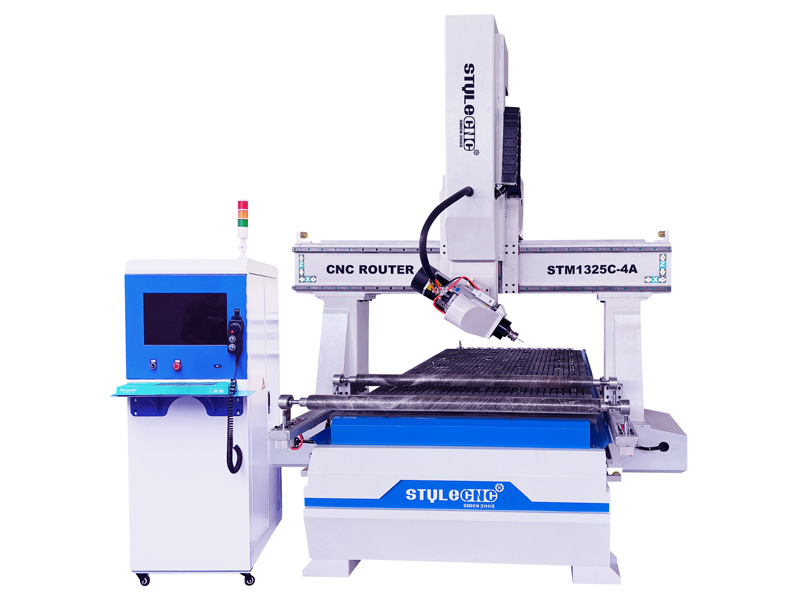
CNC ruter sa 4 ose omogućava rad sa obje strane, što nije slučaj sa CNC ruterom sa 3 ose. CNC mašine sa 4 ose takođe imaju X, Y i Z ose, što se odnosi na XYZA, XYZB, XYZC, 4 ose su povezane, tako da sve 4 ose mogu raditi istovremeno.
4 ose u odnosu na 4. osu
4 ose znači da alatna mašina istovremeno izvršava kretanje X, Y, Z i A ose. 4 ose predstavljaju 4 smjera na alatnoj mašini. Obično X osa predstavlja lijevi i desni smjer, Y osa je smjer naprijed i nazad, a Z osa je smjer gore i dolje. A osa je pozitivan i negativan smjer ose rotacije. 4. osa znači da alatna mašina može istovremeno izvršavati samo kretanje X, Y, Z i A ose.
3 ose ne mogu istovremeno izvršiti vezu 4 ose. CNC glodalica sa 4. ose se grubo dijeli na 2 tipa, jedna je glodalica sa ravnom površinom sa 4. ose, a druga je glodalica sa 4. ose. 3D CNC glodalica. Kao što i samo ime govori, glodalica s 4-osnom ravninom reže ili reže samo s jedne strane materijala.
4. osa 3D Mašinska obrada znači da mašina može obavljati 3D rotacijsko rezbarenje ili rezanje, ali se jedna od 3 ose X, Y i Z pretvara u osu A za glodanje. Objašnjavamo razliku između ove dvije vrste 3D CNC mašine iz različitih uglova:
1. Konceptualno, razlika između 4-osnog i 4. osnog sistema je u tome da li se 4-osno povezivanje X, Y, Z i A može izvršiti istovremeno.
2. Sa stanovišta upravljačkog sistema mašine, 4-osna CNC mašina koristi 4-osni sistem povezivanja, a 4-osna koristi 3-osni sistem povezivanja.
3. Sistem sa 4 ose koristi prenos signala na 4 ose u skladu sa signalom kretanja mašine. Gubitak, sistem sa 3 ose koristi prenos signala na 3 ose, jedan signal je manji od signala na 4 ose.
4. Prema efektu rezbarenja, 4-osni rezač ima više obrade od 4-osnog rezač, obrada je ujednačenija, mrtvi ugao je manji, a izgled je ljepši.
5. Razlikuje se od smjera alatne mašine. Smjer na koji pokazuje vrh alata 4-osne ose može se promijeniti u bilo kojem trenutku. Vrh alata 4-osne ose uvijek je usmjeren prema centru obratka. 4-osna osa je naprednija i pouzdanija od 4-osne ose. 4-osna osa je trend razvoja 3D CNC glodalice. Važno je da više od 60% od 3D CNC glodalice na tržištu imaju 4 ose. Prilikom odabira 4-osne 3D Kod CNC mašine, potrebno je ne samo razlikovati četveroosnu i četveroosnu mašinu, već i analizirati njene vlastite uslove obrade, kao što su veličina, težina, tvrdoća i metode obrade obratka.
CNC glodalica sa 5 osi

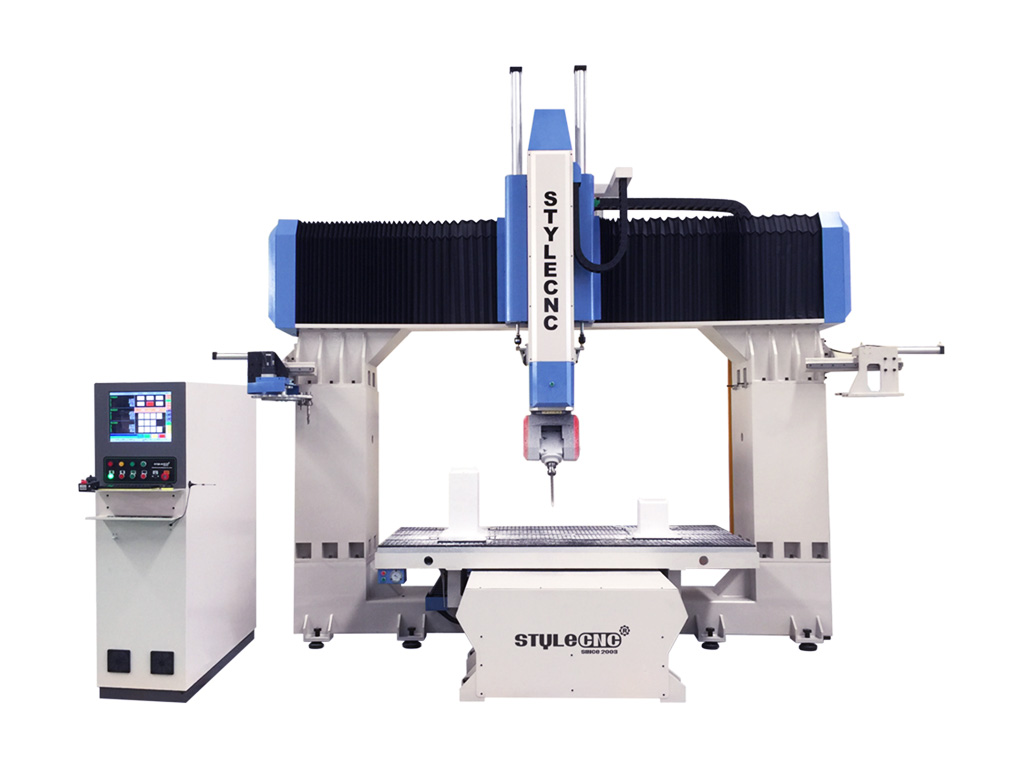
Ovi ruteri su donekle slični kompletu CNC mašina sa 3 i 4 ose, ali imaju 2 dodatne ose duž kojih se mogu pomicati. Ove dodatne ose omogućavaju kraće vrijeme projekta zbog svoje mogućnosti rezanja 5 ivica materijala istovremeno. Međutim, zbog činjenice da ovi strojevi imaju dužu X-osu, to znači manju stabilnost i tačnost - potencijalno zahtijevajući više vaše pažnje nego komplet CNC rutera sa 3 i 4 ose.
5-osni CNC obradni centar ima karakteristike visoke efikasnosti i visoke preciznosti, a pentaedar se može obraditi jednim stezanjem radnog komada. Ako je opremljen 5-osnim visokokvalitetnim numeričkim upravljačkim sistemom, može obavljati i visokopreciznu obradu složenih prostornih površina i pogodniji je za obradu modernih kalupa kao što su automobilski dijelovi i konstrukcijski dijelovi aviona. Postoje dva načina za rotacijsku osu 2-osnog vertikalnog obradnog centra. Jedan je rotacijska osa stola. Stol postavljen na krevetu može se rotirati oko X ose, koja je definirana kao A osa. Opći radni raspon A ose je od +5 stepeni do -30 stepeni. U sredini radnog stola nalazi se i rotacijski sto, koji se rotira oko Z ose u položaju prikazanom na slici, koja je definirana kao C osa, a C osa se rotira. 360°Na ovaj način, kombinacijom A-ose i C-ose, osim 5-osnog obradnog centra na donjoj površini obratka fiksiranog na radnom stolu, ostalih 5 površina može se obraditi vertikalnim vretenom. Minimalna vrijednost gradacije A-ose i C-ose je uglavnom 0.001 stepen, tako da se obradak može podijeliti na bilo koji ugao, a mogu se obraditi kose površine, kosi otvori itd. Ako su A-osa i C-osa povezane sa linearnim osama X, Y, Z, mogu se obraditi složene prostorne površine. Naravno, ovo zahtijeva podršku vrhunskih CNC sistema, servo sistema i softvera. Prednost ovog rasporeda je što je struktura vretena relativno jednostavna, krutost vretena je vrlo dobra, a troškovi proizvodnje su relativno niski. Međutim, opći radni sto ne može biti dizajniran da bude prevelik, a nosivost je također mala, posebno kada je rotacija A-ose veća ili jednaka 3 stepeni, obradak će donijeti veliki moment nosivosti na radni sto prilikom rezanja. Drugo je oslanjanje na rotaciju vertikalne glave vretena. Prednji kraj glavnog vratila je rotirajuća glava koja može kružiti oko Z ose. 360° da postane C osa. Rotirajuća glava također ima A osu koja se može rotirati oko X ose, što općenito može doseći više od ±90 stepeni kako bi se postigla ista funkcija kao gore. Prednost ove metode podešavanja je u tome što je obrada vretena vrlo fleksibilna, radni sto se također može dizajnirati da bude vrlo velik, a ogroman trup i ogromno kućište motora putničkog aviona mogu se obraditi na ovoj vrsti obradnog centra. Ovaj dizajn također ima veliku prednost: kada koristimo sferne glodalice za obradu zakrivljenih površina, kada je središnja linija alata okomita na obrađenu površinu, budući da je linearna brzina vrha sferne glodalice nula, kvalitet površine obratka koji se reže vrhom bit će loš. Dizajn rotacije vretena je usvojen tako da se vreteno rotira pod uglom u odnosu na obratak, tako da sferna glodalica izbjegava rezanje vrha, garantuje određenu linearnu brzinu i poboljšava kvalitet obrade površine. Ova struktura je vrlo popularna za visokopreciznu obradu površina kalupa, što je teško postići obradnim centrima s rotacijskim stolom. Kako bi se postigla visoka preciznost rotacije, vrhunska rotacijska osa je također opremljena kružnom rešetkastom povratnom informacijom, a tačnost indeksiranja je unutar nekoliko sekundi. Naravno, struktura rotacije ovog tipa vretena je složenija, a troškovi proizvodnje su također visoki.
Pravi 5-osni sistem VS lažni 5-osni sistem
Pravi 5-osni sistem ima RTCP funkciju. Može se automatski konvertovati prema dužini klatna vretena i mehaničkim koordinatama rotirajućeg stola. Prilikom sastavljanja programa, potrebno je uzeti u obzir samo koordinate obratka, a ne dužinu klatna vretena i položaj rotirajućeg stola. Bilo da se radi o pravom 5-osnom sistemu, ne zavisi od toga da li je 5-osni sistem povezan, lažni 5-osni sistem također može biti 5-osni sistem. Ako vreteno ima pravi 5-osni algoritam RTCP, on vrši obradu indeksiranja. Pravi 5-osni sistem sa RTCP funkcijom treba postaviti samo jedan koordinatni sistem i samo jednom postaviti koordinate za alat. Lažni 5-osni sistem je mnogo problematičan.
CNC sistem sa RTCP funkcijom može direktno koristiti programiranje vrha alata bez uzimanja u obzir središnjeg rastojanja rotirajuće ose. Nakon primjene RTCP moda, programiranje 5-osne CNC obrade može direktno ciljati vrh alata umjesto centra rotirajuće glave vretena, tako da će programiranje postati mnogo jednostavnije i efikasnije.
Za pseudo 5-osni dvostruki okretni sto, potrebno je postaviti više koordinata kako bi se postigla svrha obrade indeksiranja. Međutim, ako se radi o 5-osnoj okretnoj glavi, obrada indeksiranja se ne može završiti, jer 5-osna okretna glava ne izvodi jedno Z kretanje prilikom obrade prema dolje, već se Z pomiče zajedno s X ili Y. U ovom trenutku, lažno 5-osno programiranje bit će vrlo problematično i otklanjanje grešaka bit će još teže, a funkcija 3-osnog pomaka se trenutno ne može koristiti.
Koja CNC glodalica je idealna za vas?
Iako ovi glodalice izgledaju pomalo jednostavno u pogledu onoga što mogu postići, one su vrlo osjetljivi i napredni komadi tehnologije. Ako želite biti kreativniji sa svojim dizajnom, preporučuje se da investirate u komplet CNC glodalice sa 4 ili 5 osi, ali kompleti CNC glodalica sa 3 ili 4 osi su često pristupačniji.
Sada kada imate praktično znanje o tome kako ruter funkcioniše, možete bolje razumjeti razlike između različitih modela.
CNC mašine sa 5 osi mogu rezati duž 2 dodatne ose u odnosu na CNC mašine sa 3 ose. Ove rutere imaju mogućnost istovremenog rezanja na 5 strana komada materijala, što proširuje mogućnosti i fleksibilnost operatera. Za razliku od svojih ekvivalenata sa 3 ose, ove mašine se obično koriste za rezanje velikih dimenzija. 3D dijelovi. Osim toga, 5-osne CNC mašine imaju viši portal i dužu X-osu, što im omogućava rezanje većih dijelova; međutim, to dolazi s ozbiljnom cijenom; što je portal viši i što je X-osa duža, to su ove mašine manje precizne i stabilne. Za pravilnu kontrolu kvalitete, h8 portala i dužina X-ose trebaju biti što je više moguće ograničeni.
Iako ruteri izgledaju kao jednostavne mašine, oni su veoma sofisticirani tehnološki uređaji koji zahtijevaju određeni nivo stručnosti za rukovanje. CNC mašine sa 5 osi su obično skuplje od tradicionalnih mašina sa 3 ose, ali u konačnici nude veću fleksibilnost i omogućavaju korisnicima da budu kreativniji sa svojim dizajnom.
Koliko osa vam je potrebno?
Možda ste vidjeli reference na CNC glodalice koje nude sedam, 9 ili čak jedanaest osa. Iako se čini da je teško zamisliti toliko dodatnih osa, objašnjenje za tako zapanjujuće geometrije je zapravo prilično jednostavno.
Kada imate posla sa mašinama koje imaju, moglo bi se reći, više od jednog tokarskog vretena, onda već imate više osa.
Na primjer, imamo mašine sa 2 vretena i donjim kupolama. Na tim mašinama imat ćete nekoliko osa: gornja kupola će imati 4 ose, a donja kupola ima 2, zatim imate suprotna vretena koja također imaju 2 ose. Te mašine mogu imati do 9 osa.
Komponenta, poput vazduhoplovnog ventila, može se izraditi na 5-osnoj CNC mašini. Ili bismo taj dio mogli izraditi na višeosnoj CNC glodalici koja ima rotacionu B-osu i dva vretena za 2 C-ose, plus X, Y i Z. Tu je i donja kupola koja vam daje drugu X i Z osu. Dakle, daje vam više osi, ali sam dio je iste geometrije.
Dakle, koliko osa vam je potrebno za vaše poslovanje?
Kao što je često slučaj u proizvodnji, odgovor na to pitanje zavisi od vaše konkretne primjene. Pogledajte sljedeći primjer:
Lopatica turbine je površina slobodnog oblika i može biti prilično složena. Najefikasniji način za završnu obradu takve lopatice je korištenje 5 osi, pomicanjem alata u spiralu oko aeroprofila lopatice. Možete koristiti 3 ose za obradu ako indeksirate lopaticu na poziciju, a zatim koristite 3 linearne ose za površinsku obradu, ali to obično nije najefikasniji način.
Geometrija dijela će vam reći da li vam je potrebna konfiguracija sa 3, 4 ili 5 osa.
Međutim, važno je zapamtiti da broj osa koje su vam potrebne zavisi od više od samo jednog dijela. Dio će diktirati mnogo toga, ali tu je i ono što radionica želi postići.
Kupac mi može donijeti dio, recimo titanijumski nosač za avioindustriju, a ja bih mogao reći: To je savršen dio za 5-osni CNC sto za glodalicu, ali možda planiraju napraviti dijelove koji bi bolje radili na jednoj od naših mašina. Ta multifunkcionalna mašina možda nije optimizovana na isti način kao 5-osna CNC mašina, ali može kupcu pružiti priliku za rad na tokarilici, osovini ili steznoj glavi, što je dio njihovog dugoročnog plana.
Još jedna stvar koju treba uzeti u obzir je radni opseg. Koja je maksimalna veličina dijela koji možete staviti u mašinu, a da i dalje vršite izmjene alata i prijenos dijelova? Radi se o razumijevanju mogućnosti CNC mašine i šta ona može, a šta ne može uraditi.
3-osni CNC ruter u poređenju sa 4-osnim CNC ruterom u poređenju sa 5-osnim CNC ruterom.pdf