Automatski CNC laserski rezači, graveri, sistemi za čišćenje, aparati za zavarivanje
Zadnja izmjena: 2026-09-15 16:05:46
Tokom posljednjih nekoliko godina, automatska CNC laserska obrada postala je široko rasprostranjena, proširujući se od hobi radionica do malih preduzeća, škola, kao i isključivo industrijskih proizvođača. Povećana konkurencija na tržištu također znači da će odabir prave CNC laserske mašine za rezanje, graviranje, označavanje, nagrizanje, čišćenje i zavarivanje biti teži nego ikad. Većina muškaraca nema pojma odakle početi. STYLECNC Želio bih vam pomoći tokom cijelog procesa odabira, ne predlažući bilo koji specifičan CNC laserski komplet, već vas vodeći da sami donesete odluku, u skladu s vašim potrebama i budžetom. Mnogo toga treba znati prije nego što pronađete pravi CNC laserski rezač, graver, marker, jetkač, čistač i zavarivač za pokretanje ili razvoj vašeg poslovanja. Kako bismo vam pomogli da dobijete prave informacije, evo nekih osnova o CNC-u i laseru koje trebate znati. Ovaj vodič će objasniti šta trebate uzeti u obzir prilikom određivanja koja je CNC laserska mašina najbolji komplet za vaše poslovanje.
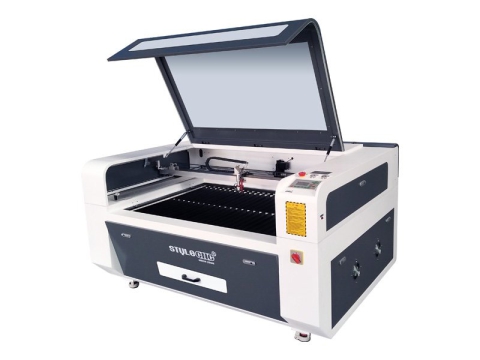
STJ1390
$3,500 - $5,500
jeftin CO2 Laserski graver 60W, 80W, 100W, 130W, 150W, 180W
jeftin CO2 mašina za lasersko graviranje sa 60W, 80W, 100W, 130W, 150W,180W Opcije napajanja se koriste za drvo, tkaninu, kožu, staklo, akril, papir, plastiku, kamen.
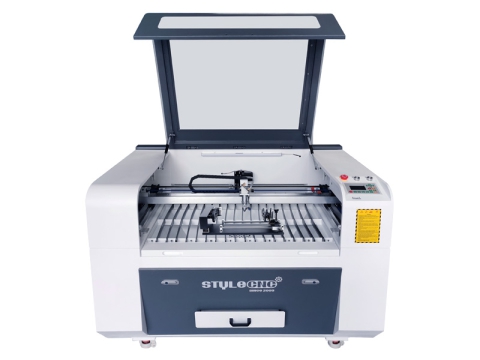
STJ9060
$2,600 - $3,600
Najbolji mali laserski graver za početnike u 2026. godini
Najbolji mali laserski graver za 2026. godinu je mini laserski graver početnog nivoa sa kompaktnom strukturom za početnike u graviranju i rezanju rukotvorina, umjetnosti i poklona.
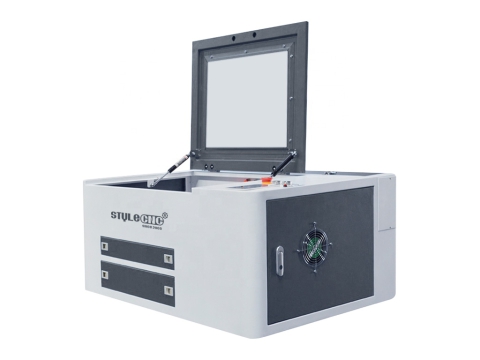
STJ6040
$2,400 - $2,600
Mali stolni laserski graver/rezač po povoljnoj cijeni
Mala stolna laserska gravirka/rezač sa 40W/60W CO2 Laserska cijev je pristupačan hobi laser kompaktnog dizajna za kućnu upotrebu i mala preduzeća.
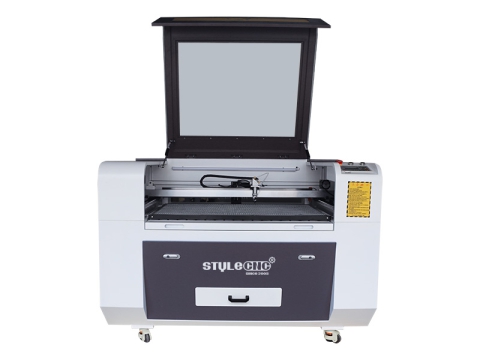
STJ9060
$2,600 - $3,600
Najbolje ocijenjena mašina za lasersko graviranje drveta na prodaju u 2026. godini
Tražite najbolju mašinu za lasersko graviranje drveta za rezanje, jetkanje, graviranje drveta, šperploče, MDF-a? Pregledajte najbolje ocijenjene laserske gravere za drvo iz 2026. godine koje se prodaju po nabavnoj cijeni.
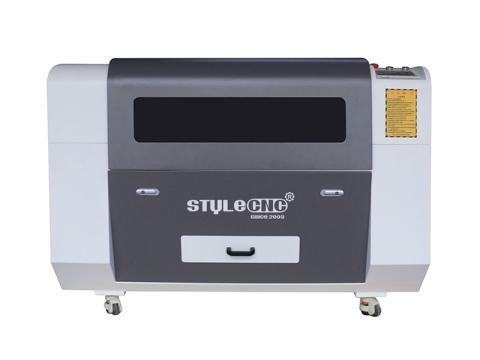
STJ9060
$2,600 - $3,600
Hobi laserski graver za plastiku, akril, staklo, polimer
STJ9060 hobi laserski graver sa 2x3 Stolna ploča za rezanje i graviranje plastike, akrila, stakla, gume, polimera, drveta za hobiste, mala preduzeća i kućne radionice.

STJ1390-2
$3,800 - $6,500
Priuštivi laserski graver za kožu, tkaninu, papir, farmerke
Pristupačan laserski graver sa CO2 Laserska cijev je dizajnirana za rezanje, nagrizanje i graviranje kože, tkanine, tekstila, papira, kartona, farmerki i vlakana.
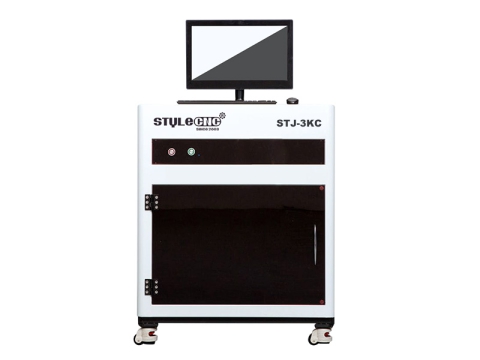
STJ-3KC
$15,000 - $18,000
2026 Best 3D Prodajem mašinu za lasersko graviranje kristala
3D Mašina za lasersko graviranje kristala pod površinom je najbolji graver u 2026. godini za kreiranje personaliziranih bubblegrama, poklona, suvenira, umjetničkih djela, zanata, trofeja od kristala i stakla.
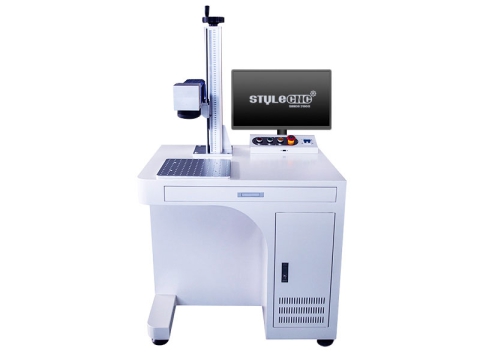
STJ-50F-D
$2,400 - $4,200
50W Mašina za duboko graviranje vlaknima laserom za metal
Mašina za lasersko duboko graviranje sa 50W Izvor vlaknastog lasera je najbolji metalni laserski graver za reljefno nagrizanje i označavanje, kao i za rezanje tankih metala.
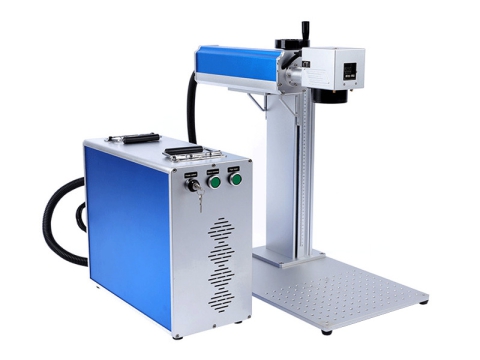
STJ-50F-S
$2,400 - $6,500
Najbolji laserski graver za tačkasto graviranje pištoljem i teksturiranje rukohvata u 2026. godini
Najbolja jeftina mašina za lasersko graviranje za pištolj i teksturiranje rukohvata u 2026. godini IPG generator vlaknastog lasera za 2D/3D graviranje u boji ili duboko graviranje na pištoljima.
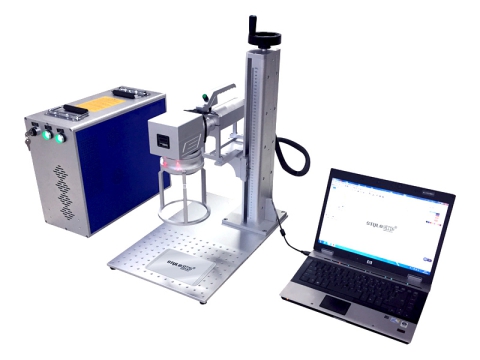
STJ-30F-H
$1,400 - $2,500
Mini ručna mašina za lasersko označavanje vlaknima 20W, 30W, 50W
Mini ručna mašina za markiranje vlaknima laserom sa 20W, 30W, 50W, 100W Power Options je kompaktan i prenosiv za fino graviranje bilo gdje u zatvorenom i na otvorenom prostoru.
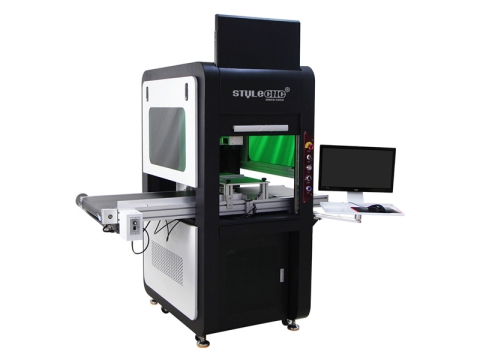
STJ-50F-C
$6,200 - $9,000
Mašina za lasersko markiranje sa CCD Sistem vizuelnog pozicioniranja
Najbolja mašina za lasersko označavanje vlaknima sa CCD Sistem vizuelnog pozicioniranja se koristi za masovnu proizvodnju po niskim troškovima sa raznovrsnim i složenim gravurama i rezovima.
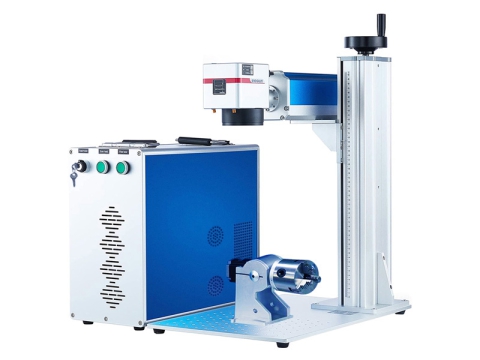
STJ-30FM-S
$2,500 - $5,800
Priuštiva mašina za graviranje vlaknima laserom za označavanje u boji
Pristupačan fiber laserski graver za označavanje u boji dizajniran je za graviranje crne, bijele, sive i obojene boje na metalima od nehrđajućeg čelika, titana i hroma.
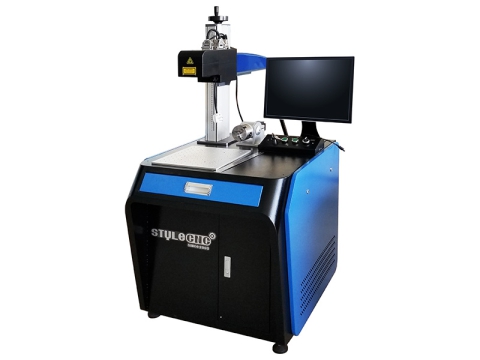
STJ-100FM-3D
$6,800 - $8,800
3D Mašina za lasersko označavanje vlaknima za teksturiranje metala
3D Mašina za lasersko markiranje vlaknima je 5-osni laserski sistem za teksturiranje za graviranje na 3D zakrivljene metalne površine i duboko gravirane teksture i reljefi na metalnim kalupima.
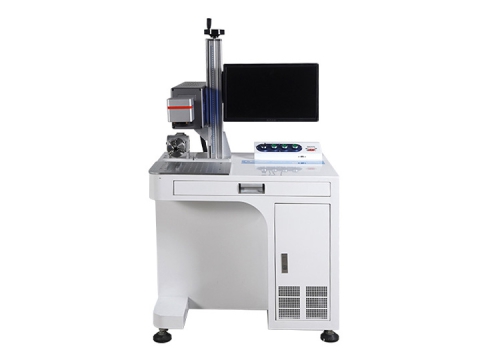
STJ-30C
$4,000 - $6,500
CO2 Mašina za lasersko označavanje stakla, akrila i plastike
2022 najboljih CO2 Mašina za lasersko markiranje se koristi za graviranje plastike, akrila, stakla. Sada je pristupačna CO2 Prodaje se stolni laserski sistem za označavanje po nabavnoj cijeni.
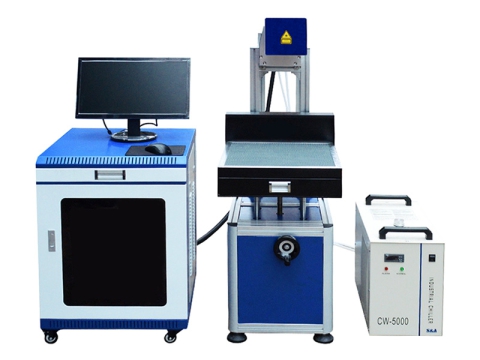
STJ-80C
$4,700 - $5,500
low cost CO2 Mašina za lasersko označavanje kože i tkanine
Jeftino CO2 Mašina za lasersko markiranje se koristi za personalizaciju kože, tkanine, farmerki, tekstila. Sada je jeftina CO2 Prodaje se sistem za lasersko označavanje po nabavnoj cijeni.
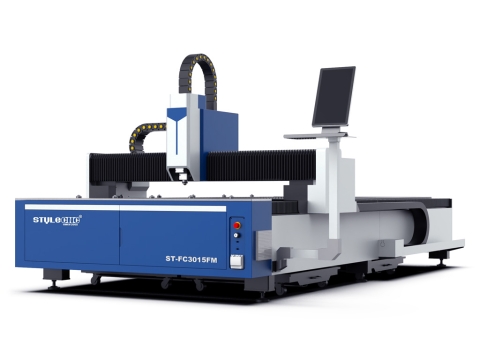
ST-FC3015FM
$15,000 - $43,000
Najbolji laserski rezač lima na prodaju u 2026. godini (1500W - 6000W)
Najbolji laserski rezač lima za 2026. godinu je automatska CNC laserska mašina za rezanje metala pune veličine sa 1500W to 6000W opcije napajanja za dijelove, znakove, umjetnost i zanate.
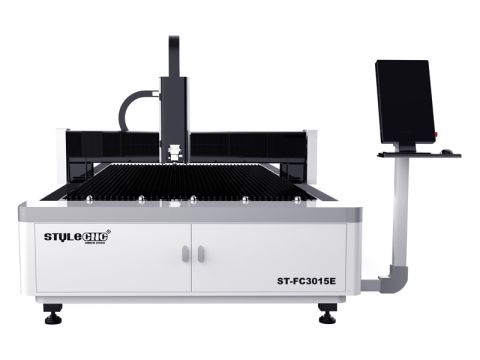
ST-FC3015E
$12,800 - $16,000
Najbolje ocijenjena mašina za lasersko rezanje vlaknima u 2026. godini na prodaju - 2000W
Najpopularnija i najbolje ocijenjena mašina za rezanje vlaknastim laserom za obradu metala dostupna je po pristupačnoj cijeni s opcijama snage 1500W, 2000W, 3000W.
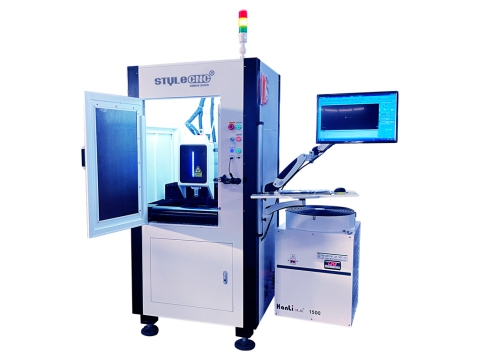
ST-FC3030
$12,200 - $14,500
Mini laserski rezač metalnog nakita za srebro, zlato i bakar
Tražite precizni laserski rezač za izradu metalnog nakita od srebra, zlata, bakra, nehrđajućeg čelika? Pregledajte mini kompaktni laserski rezač nakita koji je na prodaju.
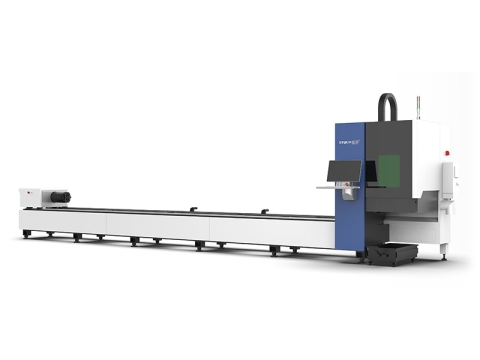
ST-FC6020T
$20,800 - $56,800
Najbolje ocijenjena mašina za rezanje cijevi s vlaknima laserom u 2026. godini na prodaju
Najbolja mašina za rezanje cijevi vlaknima laserom iz 2026. godine je automatski CNC rezač metalnih cijevi koji se koristi za stvaranje oblika i kontura na kvadratnim, okruglim, pravokutnim, ovalnim i oblikovanim cijevima.
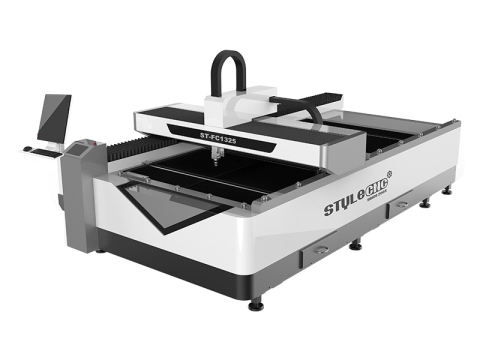
ST-FC1325
$14,000 - $18,500
2026 Cheapest 4x8 Rezač od nehrđajućeg čelika s vlaknima lasera 1500W
Najjeftinije u 2026. 4x8 laserska mašina za rezanje nehrđajućeg čelika sa 1500W vlaknasti laser može rezati metale manje od 2mm aluminij, nehrđajući čelik debljine 3-4 mm, 12mm ugljični čelik.
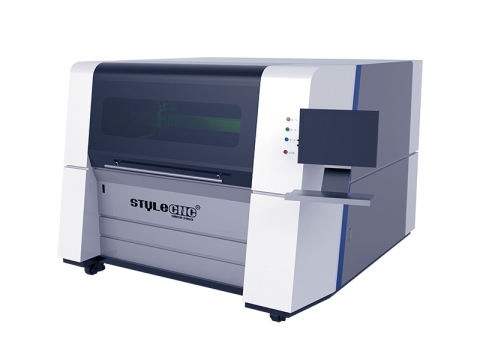
ST-FC1390
$17,000 - $31,000
Mali laserski rezač metala za početnike početnog nivoa
ST-FC1390 Mali metalni laserski rezač s generatorom vlaknastog lasera je kompaktni sistem za rezanje vlaknastim laserom početnog nivoa za hobiste i kućnu upotrebu u malim preduzećima.
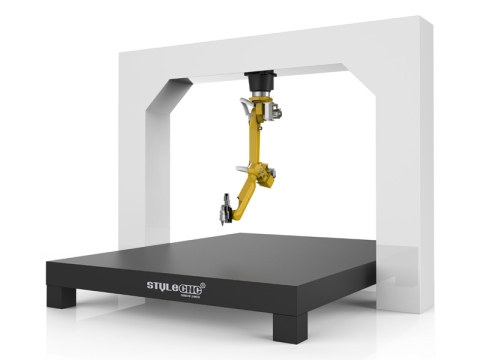
ST-18R
$46,000 - $78,000
industrijski 3D Robotska mašina za lasersko rezanje metala vlaknima
industrijski 3D Robotska mašina za lasersko rezanje vlaknima sa 5-osnom robotskom rukom za 3D zakrivljeni metalni dijelovi, metalne cijevi, autodijelovi, kuhinjski pribor, elektroničke komponente.
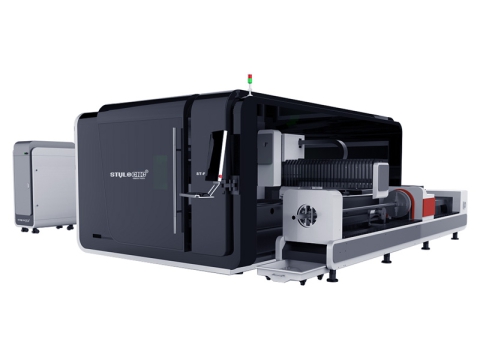
ST-FC3015GAR
$40,000 - $730,000
Dvonamjenski 6KW Fiber laserski rezač za metalne limove i cijevi
Dvostruke namjene 6000W Prodaje se mašina za lasersko rezanje vlaknima po pristupačnoj cijeni s dvostrukim funkcijama za rezanje limova, metalnih ploča, metalnih cijevi i metalnih cijevi.
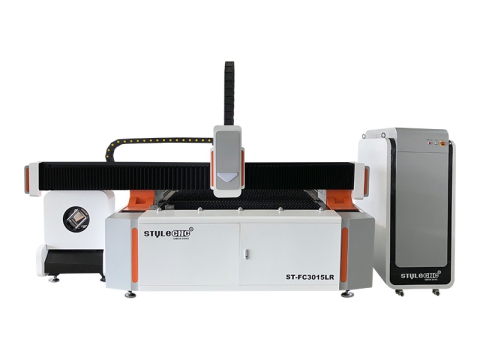
ST-FC3015LR
$19,800 - $46,000
5x10 Prodajem industrijsku mašinu za lasersko rezanje metala vlaknima
Povoljno 5x10 Industrijska mašina za rezanje metala vlaknima laserom na prodaju po cijeni koštanja za rezanje limova i cijevi, sve u jednoj mašini za obradu metala.
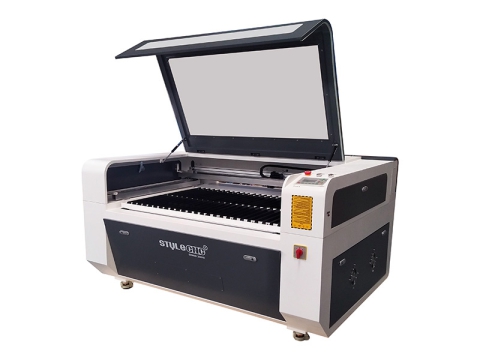
STJ1390
$2,850 - $10,000
2026 Best CO2 Laserski rezač za mala preduzeća i kućnu upotrebu
2026 najboljih CO2 Laserski rezač je dizajniran za mala preduzeća, kućne korisnike i hobiste za graviranje i rezanje drveta, papira, akrila, plastike, stakla, kože i tkanine.
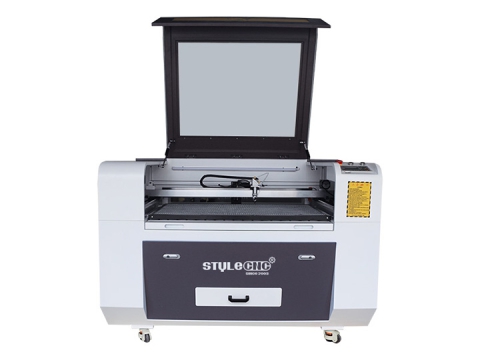
STJ9060
$2,800 - $4,000
Ulazni nivo CO2 Hobi laserski rezač za početnike
CO2 Hobi laserski rezač za početnike je sistem za lasersko graviranje i rezanje početnog nivoa sa 2x3 Stolni setovi za hobiste, mala preduzeća, kućne radionice.
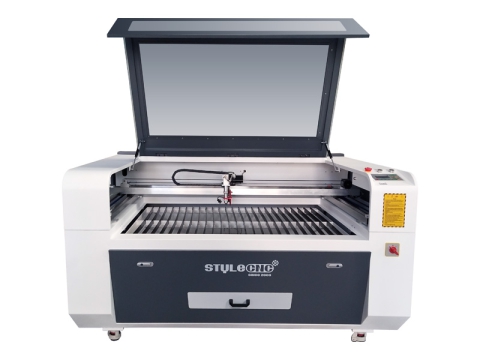
STJ1390
$3,500 - $10,000
100W Laserska gravirna mašina za rezanje drveta za obradu drveta
100W Mašina za lasersko graviranje drveta je pristupačna CO2 Komplet za lasersko rezanje za početnike i početnike za graviranje i rezanje tvrdog drveta, šperploče, MDF-a, bambusa.
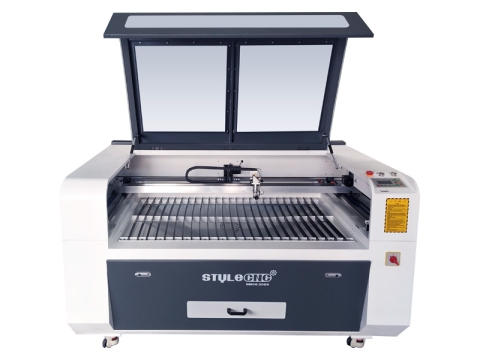
STJ1610
$3,200 - $12,000
Najbolja mašina za lasersko rezanje akrila na prodaju u 2026. godini
Najbolja mašina za lasersko rezanje akrila iz 2026. godine koristi se za rezanje plastike, prozirnih i obojenih akrilnih ploča kao što su slova, brojevi, znakovi, logotipi, uzorci, umjetnost i zanati.
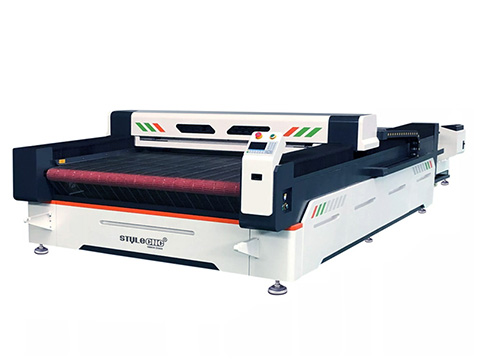
STJ1630A
$9,800 - $10,800
Najbolja industrijska mašina za lasersko rezanje tkanina na prodaju u 2026. godini
Najbolja industrijska mašina za lasersko rezanje tkanina iz 2026. godine sa velikim transportnim stolom i automatskim sistemom za dovod robe za odjeću, konfekciju i modu u komercijalnoj upotrebi.
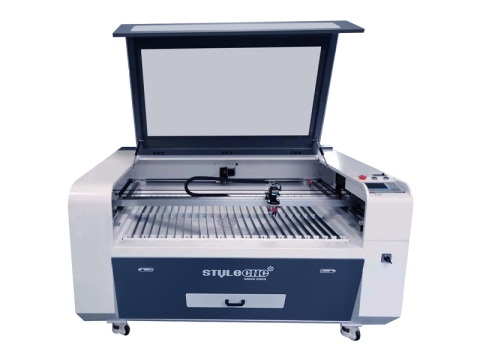
STJ1610-CCD
$4,500 - $12,700
CNC laserski rezač sa CCD Sistem vizuelnog prepoznavanja kamere
CNC laserski rezač integrira CCD Sistem vizuelnog prepoznavanja kamerom, idealan za izradu zamršenih vezenih znački od tkanina kao što su vrhunska tkanina, platno i pamučni keper.
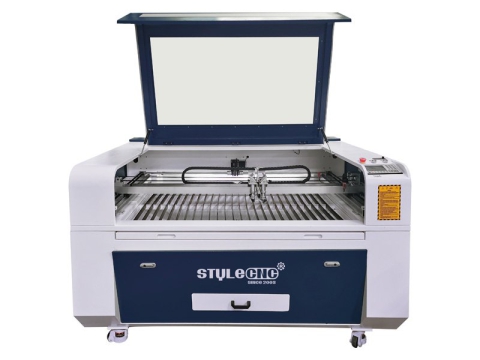
STJ1390-2
$4,200 - $11,000
Dvostruka glava CO2 Laserski rezač za papir i karton
Dual head CO2 Laserski rezač dolazi s 2 laserske glave za rezanje papira i kartona za izradu personaliziranih pozivnica, čestitki, maketa, kutija za odlaganje.
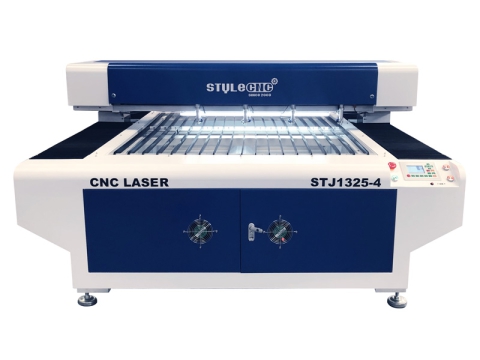
STJ1325-4
$8,400 - $20,000
Najprodavaniji 2026. 4x8 Laserski rezač za šperploču i MDF
Najprodavaniji i pristupačni u 2026. 4x8 Laserski rezač sa 4 laserske glave može rezati cijelu šperploču ili MDF kako bi se napravilo više projekata od 1 do 4 istovremeno.
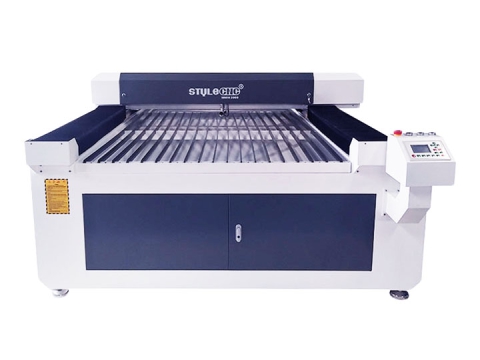
STJ1325
$5,200 - $10,800
Najbolja industrijska mašina za lasersko rezanje pjene na prodaju u 2026. godini
Najbolja industrijska mašina za lasersko rezanje pjene iz 2026. godine koristi se za rezanje EVA pjene, EPS pjene, XPS pjene, stiropora, PE pjene, gume za izradu prilagođenih projekata i planova od pjene.
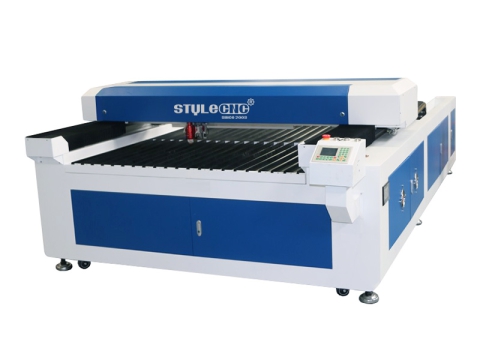
STJ1325M
$6,500 - $13,000
Laserski rezač za metal i nemetale sa 300W CO2 Laser Tube
Mašina za lasersko rezanje metala i nemetala sa 300W CO2 Laser Tube je novo dizajnirani laserski rezač za nehrđajući čelik, legure, akril, kožu, šperploču, MDF i drvo.
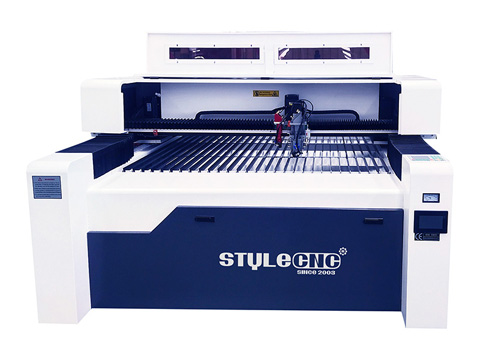
STJ1325M-2
$9,000 - $14,000
4x8 Prodajem mašinu za lasersko graviranje i rezanje sa ravnom platformom
4x8 CNC laserska gravirna mašina za rezanje s ravnom platformom koristi se za graviranje i rezanje nehrđajućeg čelika, aluminija, pocinčanog lima, akrila, MDF-a, drveta, šperploče i ploča za rezanje.
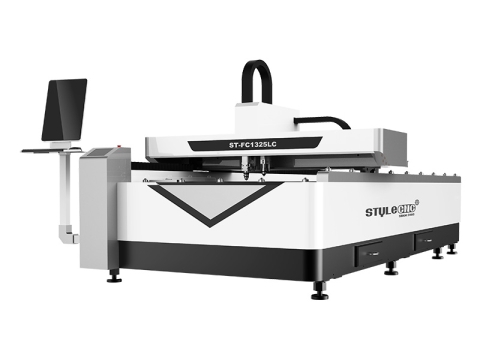
ST-FC1325LC
$15,800 - $20,500
Vlakna i CO2 Kombinovani sistem za lasersko rezanje metala i nemetala
1500W Mašina za rezanje metala vlaknastim laserom u kombinaciji sa 150W CO2 Sistem za lasersko rezanje je hibridni laserski rezač za metal, drvo, akril, plastiku, kožu i tkaninu.
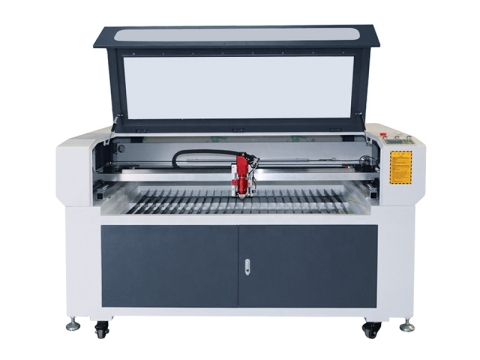
STJ1610M
$7,500 - $12,000
Najbolja mašina za lasersko rezanje metala i nemetala na prodaju u 2026. godini
Najbolja hibridna mašina za lasersko rezanje mješovitom tehnologijom za 2026. godinu STJ1610M usvaja CO2 zatvorena laserska cijev, koja može rezati deblje nemetale i metalne materijale iz 0.5mm sve do 2mm.
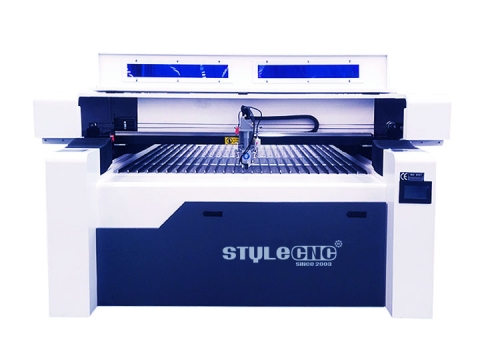
STJ1325M
$8,000 - $12,800
Mješovita CNC laserska gravirna mašina za rezanje i graviranje drveta i metala
Kombinirana CNC laserska gravirna mašina je svestran hibridni laser koji može gravirati i rezati različite materijale, od nemetala poput drveta do metala poput čelika.
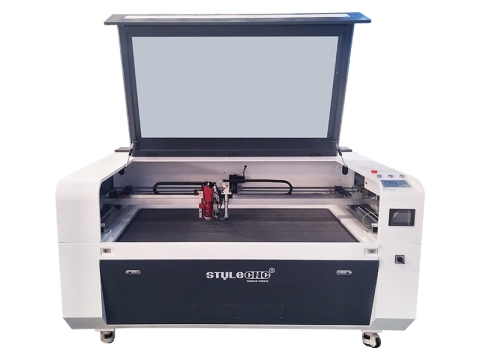
STJ1390M-2
$7,500 - $12,500
Profitabilna miješana CNC laserska hibridna mašina za rezanje
Profitabilna hibridna CNC laserska mašina za rezanje je koristan sistem laserskog rezanja za drvo, šperploču, MDF, akril i metale u komercijalnoj upotrebi.
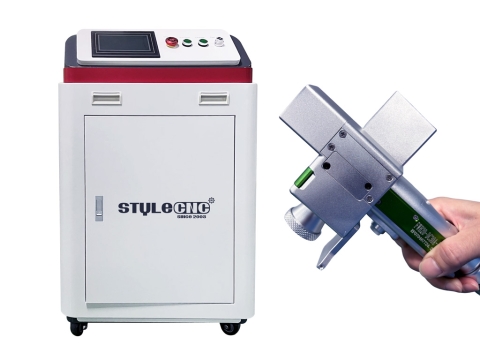
LC3000
$3,800 - $6,000
Najbolja ručna mašina za čišćenje vlaknastim laserom na prodaju u 2026. godini
Najbolja ručna mašina za čišćenje vlaknastim laserom za 2026. godinu je ručni prenosni laserski čistač sa vlaknastim laserima za uklanjanje hrđe, skidanje boje i uklanjanje premaza.
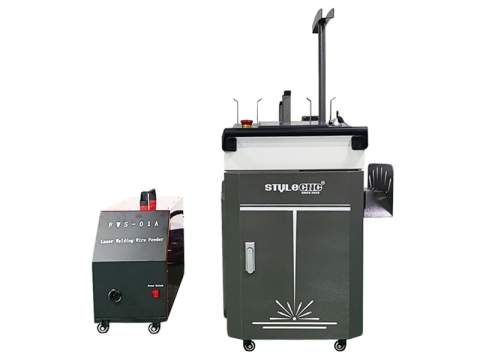
LCW1500
$3,300 - $4,700
Ručni laserski stroj za zavarivanje, čišćenje i rezanje 3 u 1
3-u-1 laserski aparat za zavarivanje, čišćenje i rezanje je prenosivi višenamjenski laserski uređaj s ručnim laserskim pištoljem za rezanje i zavarivanje metala, čišćenje hrđe, boje i premaza.

LCW3000
$3,600 - $16,800
Najbolji prenosivi ručni laserski aparat za zavarivanje na prodaju u 2026. godini
Najbolji prenosni aparat za lasersko zavarivanje za 2026. godinu dolazi sa 1500W, 2000W, 3000W, 6000W Ručni pištolj za lasersko zavarivanje s vlaknima za metalne spojeve na rubovima, čeonim spojevima, T-komadima, uglovima i preklopima.
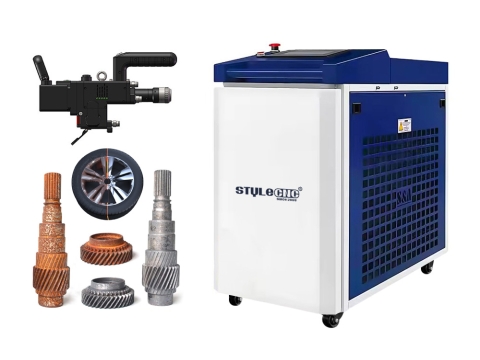
LC6000
$12,500 - $13,500
Najbolja ručna laserska mašina za uklanjanje hrđe na prodaju u 2026. godini
Najbolji ručni laserski uređaj za uklanjanje hrđe za 2026. godinu je prenosivi laserski čistač koji se koristi za uklanjanje hrđe s metala pomoću snage vlaknastog lasera. 1500W, 2000W, 3000W, 6000W.
LWT2000
$8,800 - $11,300
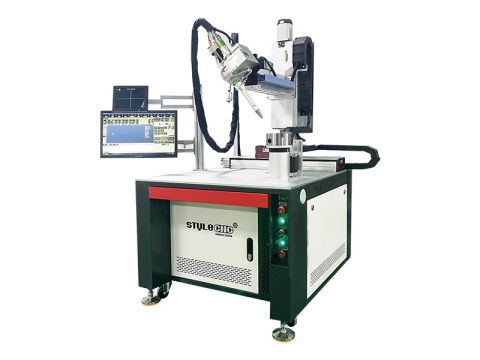
Prodajem visokopreciznu automatsku CNC lasersku mašinu za zavarivanje
CNC laserski aparat za zavarivanje je automatski laserski aparat za zavarivanje sa sistemom zavarivanja vlaknima laserskog snopa za precizne metalne spojeve čeonih, preklopnih, uglovnih, T-komadnih, ivičnih i prirubničkih spojeva.
LWR3000
$10,800 - $32,000
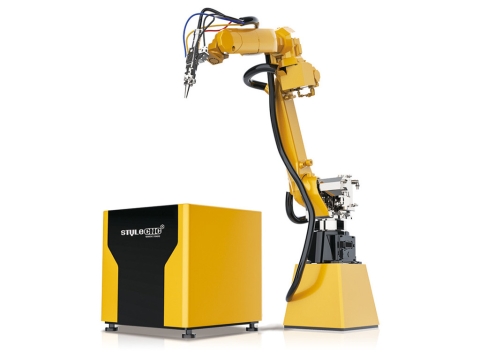
Automatski Smart 3D Prodajem robota za industrijsko lasersko zavarivanje
Pronađite i kupite automatski 3D Robot za zavarivanje vlaknima laserom po cijeni nabavke sa 6-osnom industrijskom robotskom rukom od popularnih proizvođača i marki aparata za zavarivanje.
Istaknute priče i članci koji vas zanimaju
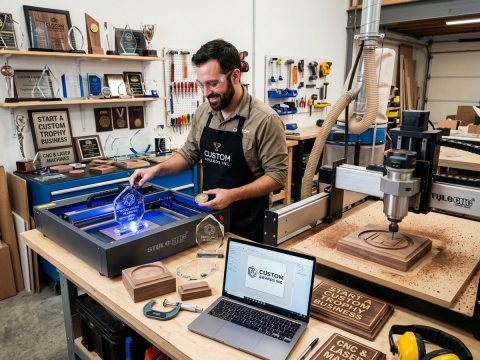
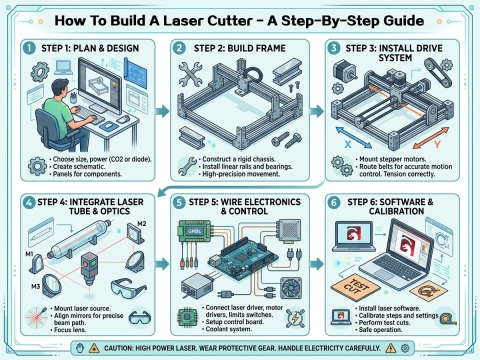

Pronađite i kupite svoje prve CNC laserske mašine u 1. godini
definicija
CNC laserska mašina je automatski računarski numerički kontrolisani sistem laserske obrade koji koristi FIBER/CO2/UV laserski snop za označavanje, nagrizanje, graviranje, rezanje metalnih i nemetalnih materijala i zavarivanje metalnih komada topljenjem i spajanjem, kao i čišćenje sloja zagađivača, uklanjanje hrđe, skidanje boje i premaza. Sastoji se od okvira kreveta, kontrolera, napajanja, generatora, cijevi, glave, ogledala, sočiva, hladnjaka vode, koračnog motora ili servo motora, kompresora zraka, plinske boce, spremnika plina, usisavača prašine, filtera za hlađenje zraka, sušilice, softvera i sistema. Uglavnom se koristi u industrijskim proizvodnim primjenama, školskom obrazovanju, malim poduzećima, kućnim poslovima, malim trgovinama, oglašavanju, umjetnosti, zanatima, poklonima, igračkama, industriji ambalaže, grafičkoj industriji, industriji prerade kože, industriji odjeće, automobilskoj industriji, muzičkim instrumentima, arhitekturi, proizvodnji etiketa, medicinskoj industriji i još mnogo toga.
Aplikacije
CNC laserske mašine se koriste za označavanje, nagrizanje, bodljikanje, graviranje i rezanje raznih metalnih i nemetalnih materijala:
Metalni materijali: Ugljični čelik, nehrđajući čelik, alatni čelik, opružni čelik, pocinčani čelik, aluminij, bakar, zlato, srebro, legure, titan, željezo, mesing, mangan, krom, nikal, kobalt, olovo.
Nemetalni materijali: Drvo, MDF, šperploča, iverica, akril, plastika, PMMA, koža, tkanina, karton, papir, guma, depron pjena, EPM, aligator pjena, poliester (PES), polietilen (PE), poliuretan (PUR), neopren, tekstil, bambus, slonovača, karbonska vlakna, polivinil hlorid (PVC), polivinil butiral (PVB), politetrafluoroetileni (PTFE /Teflon), berilijum oksid i svi materijali koji sadrže halogene (hlor, fluor, jod, astatin i brom), fenolne ili epoksidne smole.
tipovi
CNC laserske mašine se dijele na mašine za rezanje, graviranje, označavanje, čišćenje, zavarivanje,
Rezači se dijele na vlaknaste, CO2 i hibridni laserski rezači,
Graveri dijele se na vlakna, UV i CO2 laserski graver.
Markeri se dijele na vlakna, CO2 i Mašina za UV lasersko označavanje.
Aparati za zavarivanje se dijele na ručne i automatske laserske aparate za zavarivanje.
Tehnički parametri - Specifikacije
| marka | STYLECNC |
| Laserska snaga | 20W - 60000W |
| Laserska talasna dužina | 10.6 μm, 1064 nm, 355 nm |
| Laserski tip | Vlakna, CO2 i UV laser |
| sposobnost | Rezanje, graviranje, nagrizanje, označavanje, čišćenje, zavarivanje |
| Raspon cijena | 2,400 $- $260,000 |
Troškovi i cijene
Cijena CNC laserske mašine sastoji se od rezervnih dijelova (CNC kontroler, napajanje, generator, glava, laserska cijev, sočivo, ogledalo, okvir kreveta, hladnjak vode, koračni motor ili servo motor, usisivač prašine, kompresor zraka, plinska boca, spremnik plina, filter za hlađenje zraka, sušilica), softvera i kontrolnog sistema, troškova dostave, poreznih stopa, carinjenja, servisa i tehničke podrške.
CNC laserski rezač se kreće od $2,600 do $300,000. CNC laserska gravirna mašina počinje od $2,400 i više $70,000. Cijena CNC laserske mašine za markiranje kreće se od $3,000 do $70,000. CNC laserski stroj za zavarivanje košta od $16,800 to $28,000. Sve u svemu, morat ćete potrošiti oko $6.000 u prosjeku za CNC lasersku mašinu u 2026. godini.
Prednosti i prednosti
Kao nova tehnološka metoda posljednjih godina, CNC laserska mašina može ozračiti snop visoke gustoće energije na radni komad koji se obrađuje, tako da se lokalno zagrijava i topi, a zatim koristiti plin pod visokim pritiskom za ispuhivanje troske za rezanje oblika i profila ili graviranje tekstova i uzoraka.
• Uzak rez, visoka preciznost, dobra hrapavost reza, nema potrebe za daljnjom obradom nakon rezanja.
• Ima visok stepen automatizacije, može se potpuno zatvoriti za obradu, nema zagađenja i ima nisku buku, što značajno poboljšava radno okruženje operatera.
• Troškovi obrade su niski. Jednokratna investicija u opremu je skuplja, ali kontinuirana i obrada velikih razmjera će na kraju smanjiti troškove obrade svakog dijela.
• To je beskontaktna obrada, sa niskom inercijom i velikom brzinom obrade. Štedi vrijeme i praktična je, a ukupna efikasnost je visoka zahvaljujući CAD/CAM softverskom programiranju CNC sistema.
• Visoka gustoća energije dovoljna je za topljenje bilo kojeg metala, a posebno je pogodna za obradu nekih materijala koje je teško obraditi, a koji imaju visoku tvrdoću, visoku krhkost i visoku tačku topljenja.
• Vrijeme djelovanja je kratko, zona utjecaja topline je mala, termička deformacija je mala, a termičko naprezanje je malo. Osim toga, radi se o nemehaničkoj kontaktnoj obradi, koja nema mehaničkog naprezanja na radni komad i pogodna je za preciznu obradu.
• Sam CNC laserski sistem je skup računarskih sistema koji se mogu praktično rasporediti i modificirati, te je pogodan za personaliziranu obradu, posebno za neke dijelove od lima sa složenim konturama i oblicima. Serije su velike i serije nisu velike, a životni ciklus proizvoda nije dug. Sa stanovišta tehnologije, ekonomskih troškova i vremena, proizvodnja kalupa nije isplativa, a graviranje i rezanje su posebno povoljni.
CNC laserska mašina nije potrošački proizvod. To je oružje koje vam pomaže da zaradite novac. Svrha njene kupovine je povećanje proizvodnih kapaciteta, poboljšanje efikasnosti proizvodnje, smanjenje troškova proizvodnje i poboljšanje nivoa tehnologije, tako da je veoma važno odabrati pravu mašinu.
Kako koristiti?
Korak 1. Odredite plan proizvodnje prema dogovoru i distribuirajte crteže za obradu cijeloj grupi za upravljanje opremom.
Korak 2. Prema planu, osoblje za crtanje će analizirati crteže i nacrtati ih pomoću CAD-a u skladu sa zahtjevima crteža.
Korak 3. Inspektor kvaliteta potvrđuje ispravnost crteža koji je nacrtao crtač.
Korak 4. Prema nacrtima elektronskih datoteka, nadzornik proizvodnje izračunava vrijeme završetka obrade i priprema materijale potrebne za obradu i korišteni pomoćni plin za rezanje.
Korak 5. Programeri koriste softver za programiranje za pripremu datoteka u formatu NC operacija.
Korak 6. Nadzornik izdaje listu zadataka operateru opreme (lista zadataka sadrži sljedeći sadržaj: naziv programa obratka, vrstu materijala, debljinu materijala, maksimalnu dužinu i širinu obratka koji se obrađuje i potreban broj obratka.)
Korak 7. Probno izrežite prvi komad i pošaljite ga inspektoru kvalitete na pregled. Nakon potvrde da je veličina kvalificirana, prvi komad se arhivira.
Korak 8. Započnite grupnu obradu
Korak 8. Numerišite obrađeni radni komad.
Mjere opreza
Mjere opreza pri pokretanju
• Provjerite da li na stolu mašine postoje prepreke koje utiču na vraćanje u nultu tačku X, Y i Z osa alatne mašine i uklonite ih ako je potrebno.
• Pripremite različite plinove potrebne za rezanje i prilagodite pritisak na odgovarajuću vrijednost prema potrebi; na primjer, pritisak kisika koji se koristi za rezanje treba podesiti na 0.4-0.5 MP, a pritisak dušika na 1.8-2.2 MP (Napomena: U zavisnosti od debljine ploče za rezanje, pritisak treba mijenjati, pri čemu tanka ploča treba koristiti mali pritisak zraka, a debela ploča visoki pritisak zraka).
• Otvorite ispusni ventil rezervoara za zrak kompresora zraka kako biste ispustili kanalizaciju u rezervoaru, a zatim zatvorite ispusni ventil kako biste pokrenuli kompresor (pritisak punjenja i pražnjenja kompresora zraka treba biti postavljen na 0.8 MP i 1 MP).
• Pokrenite regulator napona (vrijednost regulatora napona je postavljena na 380~400V).
• Pokrenite kondenzator (funkcija: hlađenje plina koji generira kompresor zraka, njegovo sušenje i slanje u svaki reflektor).
• Pokrenite hladnjak da provjerite da li su nivo vode i pritisak vode normalni, a zatim uključite vodu za hlađenje i vodu normalne temperature. Pritisak vode za hlađenje treba biti postavljen na oko 0.5 MP, a gornja granica temperature treba biti postavljena na 20 stepeni. Pritisak vode na sobnoj temperaturi je oko 0.3 MP, gornja granica temperature je postavljena na 30 stepeni ljeti i 25 stepeni u ostalim godišnjim dobima.
• Uključite kada je pritisak visokočistog azota (čistoća ≥99.999℅) veći od 0.4MP, pritisak visokočistog ugljen-dioksida (čistoća ≥99.999℅) veći od 0.4MP, a pritisak visokočistog helijuma (čistoća ≥99.999℅) veći od 0.4MP.
• Uključite laserski generator.
• Uključite mašinu, uđite u OPERATOR sistem (lozinka: korisnik), otpustite dugme za hitno zaustavljanje i resetujte alarm, vratite se na referentnu tačku (SET ZERO), upalite dugme CLC, upalite dugme za pokretanje (LASER ON) i posmatrajte laser nakon što se riječ (HV READY) pojavi na ploči električnog ormara, dugme za uključivanje visokog napona (HV ON) na numeričkoj kontrolnoj ploči može se upaliti.
• Prema planu zadatka, unesite program koji treba obraditi u CNC za obradu i proizvodnju.
Mjere predostrožnosti pri isključivanju
• Vratite ose X, Y i Z na referentnu tačku.
• Isključite dugme za visoki napon (HV ON).
• Isključite napajanje (LASER ISKLJUČEN).
• Pritisnite dugme za hitno zaustavljanje da biste zatvorili CNC ploču. (Napajanje CNC ploče ne može se prisilno isključiti. Prisilno isključivanje može lako uzrokovati gubitak sistemskih podataka.)
• Isključite napajanje električnog upravljačkog ormara mašine.
• Zaustavite hladnjak i isključite njegov izvor napajanja.
• Isključite napajanje električnog razvodnog ormara.
• Zaustavite kompresor zraka i isključite napajanje.
• Zaustavite kondenzator i isključite napajanje.
• Zatvorite svaki pomoćni ventil za zrak.
• Očistite CNC lasersku mašinu.
Mere opreza tokom rada
• Zaštita od troske od bušenja (zaštitno sočivo).
• Prilikom rezanja nehrđajućeg čelika, pocinčanog lima, aluminijskog lima i drugih materijala, lako je uzrokovati stvaranje troske i kontaminaciju fokusirajućeg ogledala. Kako bi se izbjegle takve posljedice zbog nepravilnog podešavanja parametara, kupci su dužni uzeti u obzir sljedeće stavke.
• Probijanje h8 je postavljeno na 2~5 mm, a h8 se povećava s povećanjem debljine materijala.
• Za materijale debljine veće ili jednake 2.5 mm, potrebno je uključiti opciju „izrezivanje male rupe nakon probijanja“ i postaviti poluprečnik male rupe na 0.5-1 mm.
• Za nehrđajući čelik debljine 3 mm ili manje, mora se koristiti bušenje dušikom.
• Nehrđajući čelik deblji od 3 mm može se perforirati dušikom ili kisikom.
• Za aluminijske ili pocinčane panele mora se koristiti perforacija kisikom.
• Prilikom bušenja rupa s kisikom, potrebno je uključiti opciju "Čekanje konverzije kisika i dušika" i postaviti vrijeme na 1 do 3 sekunde.
• Tokom procesa rezanja, kupac je dužan obratiti pažnju na deformaciju ploče. Ako ploča poskoči, kupac je dužan pritisnuti ploču prije rezanja, kako bi se izbjegla pojava nepropusnog rezanja i troske usljed udaranja ploče.
Savjeti za ličnu sigurnost
• Provjerite prirodu materijala koji se reže, saznajte da li će se prilikom rezanja proizvoditi otrovni gas i osigurajte da postoji odgovarajući sistem za dimljenje. (Napomena: operateri moraju nositi zaštitnu opremu)
• Fokusirajte se na upute u uputstvu za upotrebu opreme.
Savjeti za sigurnost pri radu s alatnim strojevima
• Prilikom započinjanja rezanja, obratite pažnju na sljedeće: provjerite svojstva materijala koji se reže, razumite njegov odraz snopa i osigurajte njegovu apsorpciju svjetlosti kako biste spriječili oštećenje lasera nakon refleksije.
• Obratite pažnju na oštećenja od struje i lasera tokom upotrebe.
Električna sigurnost
Mašina se napaja izmjeničnom strujom od 390-400V, a zatim se pretvara u visoki napon veći od 10kV putem visokonaponskog transformatora kako bi se obezbijedila energija pobude.
• Kada je uključen, ne otvarajte električni ormarić i zaštitna vrata laserske glave kako biste izbjegli strujni udar.
• Nakon što je isključeno, ne otvarajte električni ormar i zaštitna vrata laserske glave, posebno zadnja vrata električnog ormara.
• Budući da elektricitet unutar lasera možda nije potpuno ispražnjen, lako je nanijeti štetu ljudima.
Sigurnost lasera
Laser je nevidljiva svjetlost visoke gustoće snage, koja lako može uzrokovati opekotine i zračenje ljudskog tijela. Prilikom korištenja, nemojte stajati na putu svjetlosti kako biste izbjegli opekotine. Nemojte gledati direktno u laser kako biste izbjegli opekotine. Najbolje je nositi zaštitne naočale tokom rada.
Mjere opreza za fokusiranje objektiva
Obratite pažnju na čišćenje sočiva za fokusiranje i često ga čistite. Potrebno ga je podesiti jednom mjesečno ako se utvrdi da je optički put neispravan, a opremu treba redovno održavati u skladu sa zahtjevima za održavanje u uputstvu za upotrebu kako bi se održala u najboljem stanju.
Mjere opreza za sušilicu
• Temperatura u zatvorenom prostoru ne smije prelaziti 35 stepeni.
• Ispuštajte kanalizaciju svaki dan.
• Čistite otvore za ventilaciju jednom sedmično (samo ih puhnite vazdušnim pištoljem).
• Čistite filter mjesečno (mekom četkom i sapunicom).
Održavanje i rješavanje problema
Dnevno održavanje alatnih mašina
• Vanjski optički put se provjerava svaka 1-2 mjeseca. Ako se utvrdi da je bakreno ogledalo zagađeno, potrebno ga je pravovremeno očistiti (čišćenje po potrebi). Nakon čišćenja, vanjski optički put treba ponovo podesiti. Nakon podešavanja, nemojte ga lako pomicati.
• Vijak i linearna vodilica trebaju se podmazivati i održavati svakih pola mjeseca do mjesec dana.
• Cijelu površinu stola mašine potrebno je čistiti jednom sedmično.
• Jednom sedmično čistite prašinu na hladnjaku (propuhujte hladnjak gore-dolje zrakom). 5. Jednom mjesečno provjerite nivo vode u izmjenjivaču vode i dopunite vodu (imajte na umu da voda unutra treba biti što čistija).
• Provjerite filter sušilice jednom svaka 2-3 mjeseca i jednom očistite filterski element (alkoholom). Nemojte ga prejako prati. Ako ima mrlja od ulja, očistite ga benzinom. Ako je oštećen, potrebno ga je zamijeniti.
• Vodilice radnog stola i podiznog stola čiste se jednom mjesečno.
• Rashladni uređaj treba pregledavati svaki mjesec. Ako nivo vode nije dovoljan, dopunite vodu. Čistu vodu treba mijenjati svaka 2 mjeseca, a destiliranu vodu svakih 6 mjeseci. Ako kvalitet vode nije dobar tokom pregleda, odmah je zamijenite.
Preporučuje se korištenje teleobjektiva za rezanje ugljičnog čelika preko 9.6mm i nehrđajućeg čelika preko 5mm, što olakšava zaštitu objektiva.
• Ne zaboravite očistiti sočivo nakon rezanja nehrđajućeg čelika, drveta, gume, pleksiglasa i kvarca.
• Zbog visoke temperature ljeti, ako CNC laserska mašina radi duže vrijeme, Z-osa i kutija Z-ose mogu se malo zagrijati, što je normalno. Ali ako je temperatura visoka ili čak vruća, to nije normalno. Preporučuje se da se provjera počne sa sljedećim aspektima:
- Provjerite da li je prekidač za kontrolu vanjskog svjetlosnog puta na hladnjaku uključen.
- Da li je optički put Z ose pozitivan.
- Da li je površina sočiva za fokusiranje jako oštećena (mnogo mrlja na površini).
- Da li je Z osa vertikalna.
- Da li su 2 bakrena ogledala na proksimalnom kraju Y ose čista. Bilo koja od gore navedenih situacija će uzrokovati zagrijavanje Z-ose i kutije Z-ose, tako da biste trebali obratiti više pažnje na to u budućnosti.
- Nakon promjene mješavine plina, zategnite ventile mješavine plina, a zatim pažljivo zatvorite poklopac.
• Obratite pažnju na standardni rad. Prilikom podizanja glave (RETRACT) za izvršavanje cikličkog rezanja (CYCLE START) i spuštanja glave (SET TO CUT) za izvršavanje cikličkog rezanja (CYCLE START), morate obratiti pažnju na prikaz u programu i ne pomicati se brzo kada je glava za rezanje spuštena. (Na ovaj način lako možete srušiti glavu za rezanje).
• Često pjeskarenje će se pojaviti u sljedećim situacijama (često pjeskarenje će oštetiti sočivo).
- Zbog nestabilnog radnog napona ili drugih razloga, impulsi koje emituje laser ponekad su nestabilni.
- Svjetlo je pristrasno.
- Parametri probijanja nisu razumni.
• S vremena na vrijeme, umočite malo acetona u pamučni štapić ili upijajući pamuk kako biste očistili unutrašnjost Z-osi.
Dnevno održavanje CNC lasera
Da bi CNC laserska mašina imala i održavala dobre radne performanse, potrebno joj je obezbijediti dobre uslove za rad, odnosno da zadovolji njene zahtjeve uglavnom u pogledu vode, plina i električne energije.
Glavna funkcija rashladne vode je odvođenje toplote koja se stvara tokom rada i sprječavanje rada na visokim temperaturama. Hlađenjem i cirkulacijom vode rashladni uređaj koristi destilovanu vodu za odvođenje toplote iz električnog ormara i rezonantne šupljine, omogućavajući mašini normalan rad. Temperatura rashladne vode treba da se održava na 20 stepeni. Budući da voda prolazi kroz cjevovod hladnjaka i bakarnu ploču u rezonantnoj šupljini, potrebno je da pH i provodljivost vode ispunjavaju propisane vrijednosti, u suprotnom će se laser oštetiti ako se koristi duže vrijeme. Da bi se izbjegla ova situacija, vodi je potrebno dodati inhibitore korozije, a provodljivost vode treba redovno mjeriti kako bi se osiguralo da kvalitet vode ispunjava propisane vrijednosti. RF generator se hladi deionizovanom vodom, a deionizovano sredstvo je također potrebno kako bi se osiguralo da provodljivost ispunjava propisane vrijednosti.
Radni plin se dijeli na dvije vrste: miješani plin koji služi kao medij za rezonator, a drugi je dušik visoke čistoće. Čistoća dušika visoke čistoće mora biti veća od 2%, u suprotnom će zagaditi i oštetiti sočivo u unutrašnjem optičkom putu. Obratite pažnju na kvalitet plina, u suprotnom će se laser lako oštetiti.
Održavanje zračnih kompresora
• Provjerite nivo ulja (na poziciji 3/4) svaki dan prije pokretanja i ispustite otpadnu vodu nakon zaustavljanja.
• Očistite mrežice za hlađenje s obje strane (samo ih ispuhnite zračnom puškom) i zračni filter svake sedmice.
• Čistite hladnjak ulja i hladnjak zraka svakih 1000 sati.
• Provjeravajte zategnutost remena svakih 1000 sati radi podešavanja.
• Zamijenite ulje u filteru zraka i kompresorskom ulju svakih 4000 sati.
• Ne prekoračujte 110 stepeni dok mašina radi (80~90 stepeni tokom rada).
• Broj pokretanja motora ne smije biti veći od 20 na sat.
• Ne koristite dugme za zaustavljanje u nuždi u situacijama koje nisu hitne.
• Lopatice ventilatora okreću se suprotno od smjera kazaljke na satu, što ukazuje na to da žice nisu obrnuto okrenute.
Sigurnost i sigurnost
Zaštita od požara
Za rad CNC laserske mašine potreban je kisik, tako da pušenje treba zabraniti u području oko mašine, posebno u blizini boce s kisikom, kako bi se spriječile skrivene opasnosti i nepotrebna oštećenja. (Ako uslovi dozvoljavaju, aparati za gašenje požara trebaju biti osigurani pored opreme)
Laser Protection
Prilikom podešavanja centra, potrebno je prvo provjeriti da li je ruka osobe uklonjena, isključiti kontrolu h8 (isključiti CLC), a zatim osvijetliti. Prilikom podešavanja vanjske putanje svjetlosti, potrebno je osigurati da niko ne stoji u dometu putanje svjetlosti. Operater također treba obratiti pažnju da svjetlost ne pogodi ljude prije nego što se osvijetli. Snaga i vrijeme osvjetljenja trebaju se kontrolirati u razumnom rasponu (centralna snaga je obično između 200 i 0.01S). Prilikom podešavanja vanjske optičke putanje, izlazna snaga svjetlosti se obično kontrolira na oko 300W, a vrijeme svjetlosnog izlaza se kontrolira između 0.2 i 0.5S). Nakon podešavanja vanjskog optičkog puta, prije rezanja moraju se postaviti svi zaštitni poklopci. Prilikom izmjene zraka, prvo uklonite visoki napon i odmah zatvorite vrata nakon izmjene zraka. Ne otvarajte vrata električnog ormara slučajno i ne dodirujte strujna kola i elektroničke komponente unutra.
trendovi
Era inteligencije će doći u svakom pogledu. Bilo da se radi o njemačkoj Industriji 4.0 ili kineskoj pametnoj proizvodnji, 4. industrijska revolucija u industrijskoj oblasti tiho dolazi. Kao visokoprecizna laserska CNC mašina, laserska CNC mašina za rezanje ili laserska CNC mašina za graviranje sigurno će pratiti korak s vremenom i letjeti s tehnologijom. Razvoj laserske CNC automatizacije značajno je poboljšao proizvodne kapacitete i nivo automatizacije radionice.
U budućnosti, na osnovu ovoga, era laserskih CNC mašina za graviranje i rezanje u kombinaciji s inteligentnom proizvodnjom duboko se kuva u oblastima mrežne tehnologije, komunikacijske tehnologije i tehnologije računarskog softvera. Kao pilot demonstracijska jedinica inteligentne proizvodnje, STYLECNC oslanja se na vlastite mogućnosti integracije sistemske tehnologije, fokusirajući se na budući smjer razvoja i tehnološke visine, te se pridružujući strateškim partnerima, izgradila potpuno inteligentnu tvornicu za lasersku CNC obradu i stvorila novu situaciju za inteligentne laserske CNC gravere i laserske CNC rezače.
Počnite s procesom, a ne s mašinom
Ova stranica okuplja 5 različitih poslova pod jednom riječju. Rezanje odvaja dijelove od lima, graviranje uklanja materijal radi dubine i teksture, označavanje mijenja površinu bez uklanjanja mnogo. zavarivanje spaja metal i čišćenje Uklanja hrđu i premaze. Imenovanje procesa kao prvog znatno smanjuje izbor, jer mašina napravljena za jednog rijetko dobro obavlja posao za drugog. Radionice koje počinju s budžetom umjesto s procesom obično završe s mašinom koja radi većinu onoga što su željeli, a ništa od toga ne radi odlično. Zapišite posao, zatim materijal, pa količinu, i kategorija će se sama odabrati.
Talasna dužina određuje materijal, snaga ne
Najkorisnije pravilo na ovoj stranici nalazi se u njenoj tabeli specifikacija: navedene su 3 talasne dužine, a svaka odgovara različitim materijalima. Duga CO2 Talasnu dužinu apsorbuju drvo, akril, koža i staklo, zbog čega laserski rezači jer su ti materijali CO2Kraća talasna dužina vlakna se apsorbuje od strane metala, a ultraljubičasto zračenje se apsorbuje od strane plastike i stakla tako nežno da ništa ne gori. Dodavanje snage nikada ne menja ovo: veoma jaka CO2 Laser i dalje neće rezati debeli čelik, a izvor vlakana i dalje neće rezati prozirni akril. Prvo prilagodite talasnu dužinu materijalu, a zatim odaberite snagu za debljinu i brzinu.
Jedan par zaštitnih naočala nije dovoljan
Evo jedne stvari koja ističe radnje koje koriste više od jednog lasera. Zaštitne naočale su predviđene za određene talasne dužine, tako da naočale koje blokiraju optički snop ne čine ništa protiv... CO2 ili ultraljubičasti. Radionica sa marker vlakana pored a CO2 Graveru su potrebna dva različita para, jasno označena i čuvana uz mašinu, umjesto da se dijele. Svi koji su u dometu moguće refleksije trebaju ih, ne samo operater i snopovi iz... mašine za obeležavanje su nevidljivi, što je upravo ono što ležerne navike čini opasnim.
Usklađivanje posla s laserom:
| Sta ti treba | proces | Uobičajeni izvor |
|---|---|---|
| Dijelovi iz lima | rezanje | Vlakna za metal, CO2 za organske proizvode |
| Tekstualni i serijski kodovi | obilježavanje | Vlakna, CO2 ili UV po materijalu |
| Dubina i tekstura | Graviranje | CO2 za drvo, vlakna za metal |
| Spajanje metala | zavarivanje | Optička vlakna, ručna ili automatska |
| Uklanjanje hrđe i premaza | čišćenje | Pulsirajuća ili kontinuirana vlakna |
Kontrolna lista za kupovinu lasera:
✅ Navedite proces prije poređenja mašina.
✅ Uskladite talasnu dužinu sa materijalom, a ne snagu sa budžetom.
✅ Kupujte naočale predviđene za svaku talasnu dužinu koju posjedujete.
✅ Planirajte ekstrakciju i hlađenje za svaki laser.
✅ Testirajte vlastiti materijal prije nego što se obavežete.
Stvari koje treba uzeti u obzir
Ovo je samo mala informacija o automatskoj CNC laserskoj obradi. Međutim, ako imate osnovno razumijevanje ovih korisnih koncepata, moći ćete brzo da ih koristite i proširite svoje znanje o izboru CNC laserskih mašina.
Često Postavljena Pitanja
Može li jedna mašina rezati, označavati, zavarivati i čistiti?
Ručni 3-u-1 uređaji zaista zavaruju, čiste i režu tanke metale iz jednog izvora, što je pogodno za popravke. Svaka funkcija je lakša od namjenskog uređaja, tako da obim proizvodnje u bilo kojem procesu i dalje opravdava kupovinu za taj proces.
Da li svi laseri trebaju hladnjak vode?
Ne. Markeri s vlaknima male snage obično se hlade zrakom i ne trebaju ništa više od čistog protoka zraka, dok CO2 Cijevi, UV izvori i rezači velike snage oslanjaju se na čistu vodu kontrolirane temperature. Provjerite prije planiranja instalacije.
Kojim laserima je potrebna ekstrakcija isparenja?
Svi oni, iako iz različitih razloga. Organske materije proizvode dim, metali proizvode fine čestice, a premazi proizvode ono od čega je premaz napravljen. Ekstrakcija štiti pluća i sprječava ulazak ostataka u optiku, pa je tretirajte kao dio mašine.
Koliko dugo traje laserski izvor?
Zavisi od tipa. Izvori vlakana su predviđeni za oko sto hiljada sati i zamjenjuju se kao moduli, dok su zatvoreni. CO2 Staklene cijevi traju hiljade sati i postepeno blijede. Zamjena cijevi je budžetski trošak, a ne popravka.
Mogu li kasnije dodati još snage?
Rijetko na koristan način. Okvir, hlađenje i kontrole su usklađeni s izvorom, tako da značajno povećanje snage obično znači novu mašinu. Kupite za rad koji očekujete u roku od nekoliko godina umjesto da planirate nadogradnju.
Šta je razuman prvi laser?
Za rukotvorine, poklone i natpise, srednja snaga CO2 Mašina pokriva najširi spektar materijala jeftino i ulazni laserski graver uči osnove. Za izradu metala, počnite s vlaknima, budući da ne CO2 Mašina će vas pratiti tamo.
Šta kažu naši kupci?
Ne shvatajte naše riječi kao sve. Saznajte šta kupci kažu o našim CNC laserskim mašinama koje su posjedovali ili iskusili. Zašto je tako STYLECNC Smatrate li se pouzdanim brendom i proizvođačem za kupovinu nove CNC laserske mašine? Možemo cijeli dan pričati o našim kvalitetnim proizvodima, 24/7 izvrsnu korisničku podršku, kao i našu politiku povrata i refundacije u roku od 30 dana. Ali zar ne bi bilo korisnije i relevantnije i za početnike i za profesionalce da čuju iskustva stvarnih kupaca kako je kupiti i koristiti automatski računarski upravljani alatni stroj od nas? I mi tako mislimo, zbog čega smo prikupili mnoštvo iskrenih povratnih informacija kako bismo uveli transparentnost u naš jedinstveni proces kupovine. STYLECNC garantuje da su sve recenzije kupaca stvarne ocjene onih koji su kupili i koristili naše proizvode ili usluge.