Šta je održiva CNC proizvodnja?
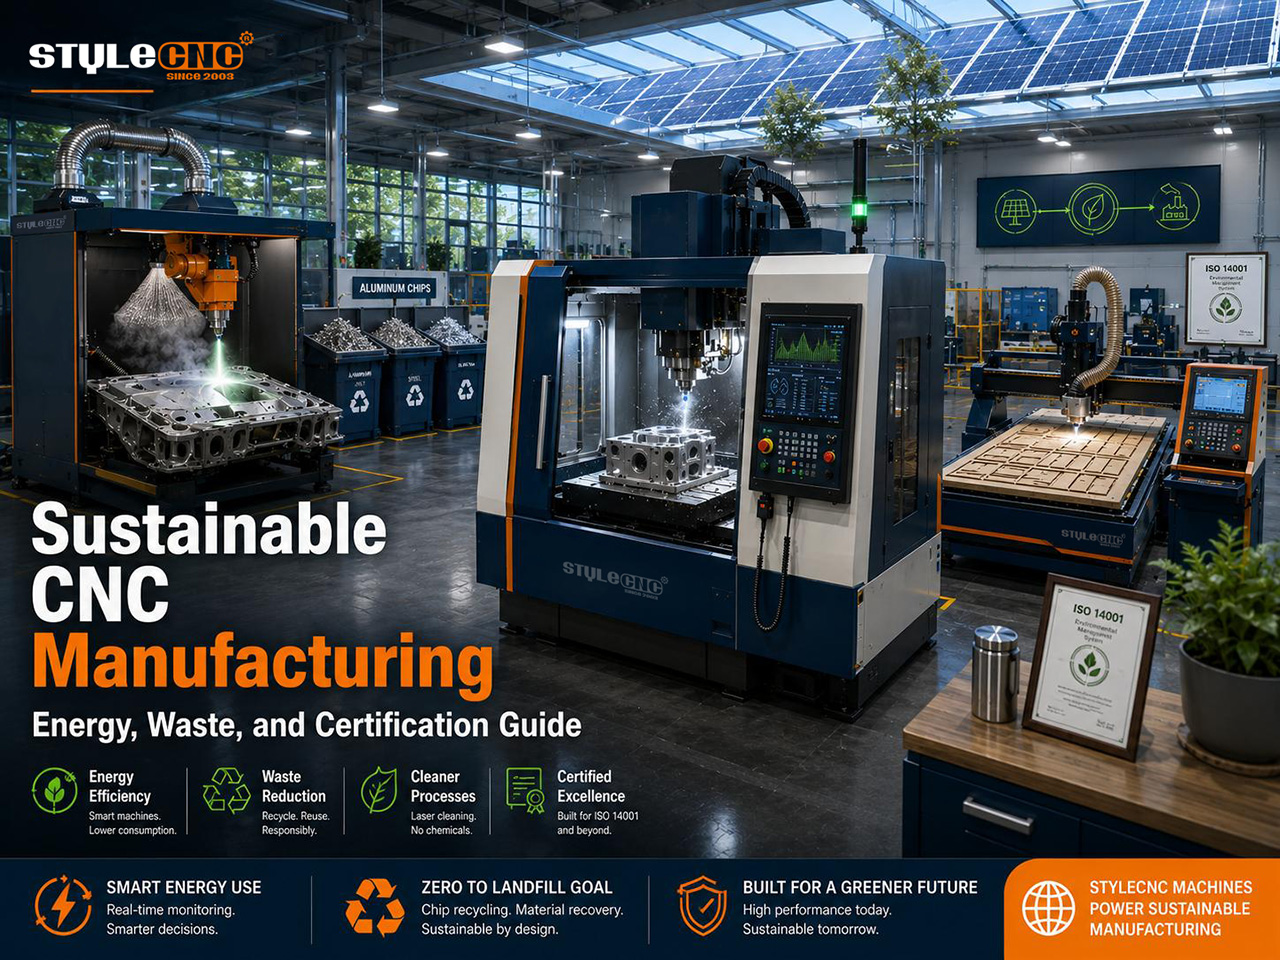
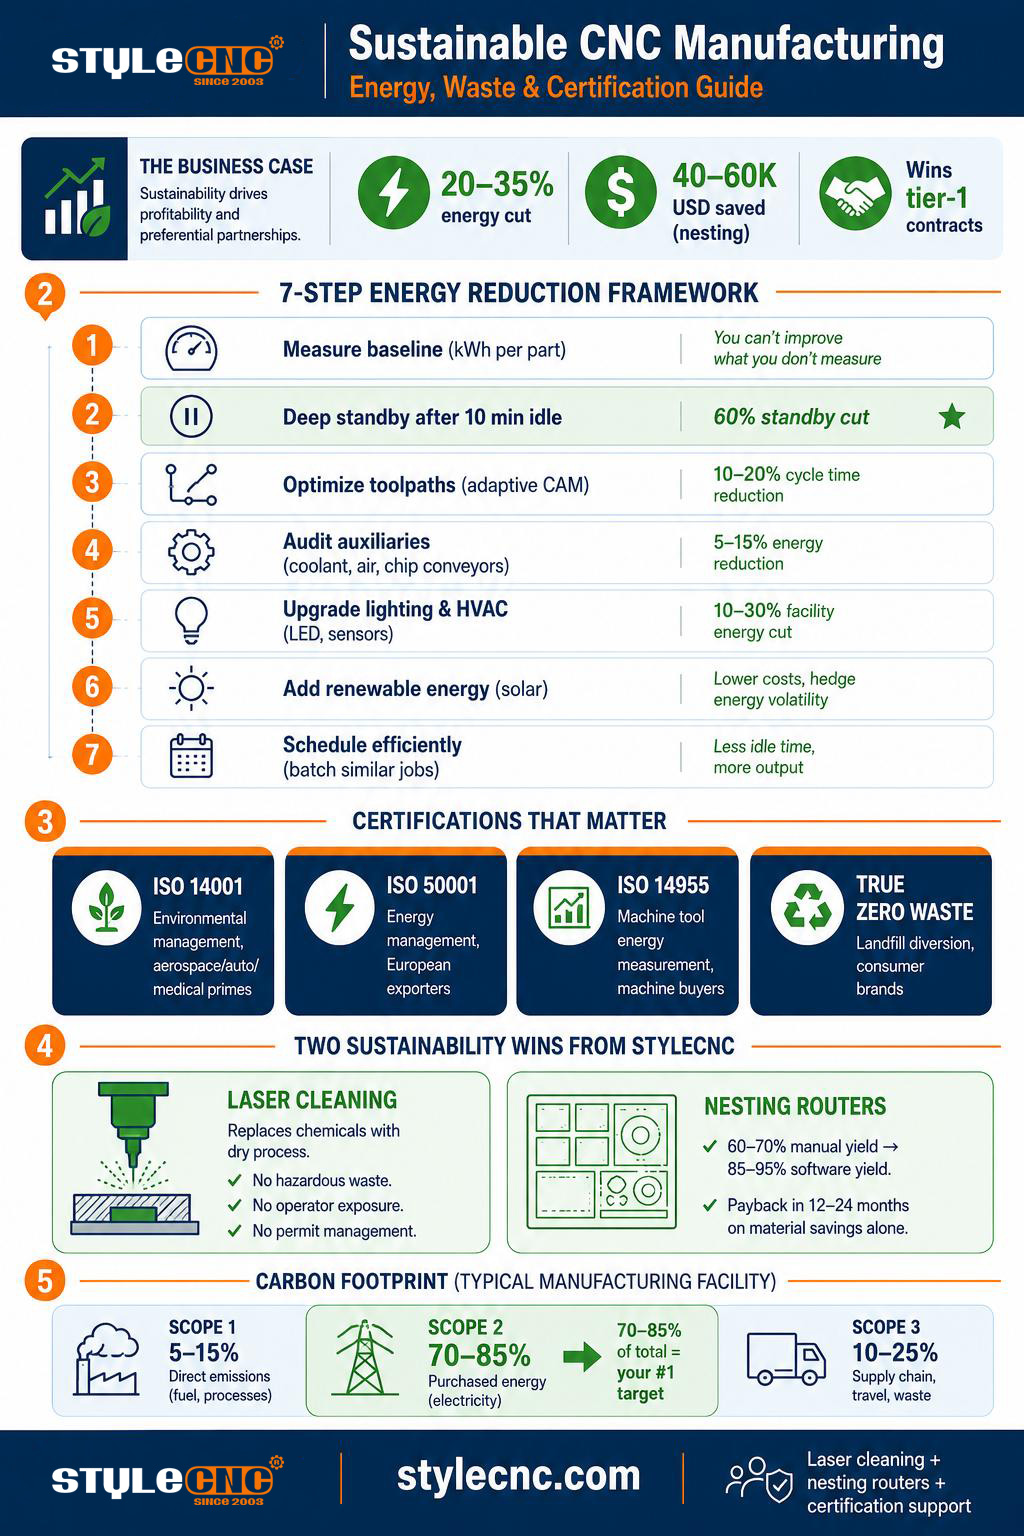
CNC radionice smanjuju potrošnju energije mjerenjem osnovne potrošnje, aktiviranjem dubokog načina pripravnosti, optimizacijom putanja alata, revizijom pomoćnih sistema (pumpe za hlađenje, kompresori zraka), nadogradnjom rasvjete i HVAC sistema, dodavanjem obnovljive energije i raspoređivanjem sličnih poslova u serijama. Tipičan program smanjuje ukupnu potrošnju energije za 20 do 35 posto u roku od 12 mjeseci.
Održiva CNC proizvodnja obuhvata 3 glavna aspekta: energetsku efikasnost, smanjenje otpada materijala i hemiju procesa. Prosječni obradni centar troši 15 do 50 kilovata, što je dovoljno za kontinuirano napajanje 300 do 1000 sijalica. Male operativne promjene na toj osnovnoj osnovi brzo se primjenjuju na cijelom voznom parku mašina.
Poslovni slučaj se promijenio. Dobavljači s kredibilnim programima održivosti dobijaju ugovore koji su ranije išli konkurentima s nižim troškovima. Certifikacija TRUE Zero Waste direktno je povezana s milionima dolara novih poslova u radionicama za proizvodnju na Srednjem zapadu. Smjer kretanja je jasan: održivost je sada komercijalna poluga, a ne samo trošak.
Okvir za smanjenje energije u 7 koraka
Ovaj okvir je preuzet iz objavljenih istraživanja energetske efikasnosti CNC mašina i stvarnih implementacija u radionici. Koraci su poredani po troškovima implementacije, od mjerenja (skoro besplatno) do ulaganja u obnovljive izvore energije (značajan kapital).
KORAK 1: Izmjerite svoju osnovnu vrijednost
akcijaPokrenite mjerenje energije alatnih mašina prema ISO 14955 standardu ili instalirajte senzore struje na glavne mašine i pomoćne sisteme. Pratite potrošnju kWh po dijelu.
Tipičan uticajOtkriva gdje zapravo odlazi 80 posto vaše energije. Često iznenađujuće.
KORAK 2: Aktivirajte duboki režim pripravnosti
akcijaProgramirajte mašine da pređu u režim dubokog mirovanja nakon 10 minuta neaktivnosti. Onemogućite nebitne strujne krugove (zagrijavanje vretena, recirkulaciju rashladne tečnosti) tokom mirovanja.
Tipičan uticajSmanjuje potrošnju energije u stanju pripravnosti do 60 posto u cijelom voznom parku.
KORAK 3: Optimizacija putanja alata i parametara rezanja
akcijaKoristite adaptivne CAM strategije za obradu. Smanjite brzine grube obrade za otprilike 15 posto gdje to vrijeme ciklusa dozvoljava. Eliminišite zračne rezove.
Tipičan uticajSmanjuje energiju vretena po dijelu za 9 do 12 posto, skraćuje vrijeme praznog hoda do 20 posto.
KORAK 4: Revizija pomoćnih sistema
akcijaPumpe za rashladnu tečnost, vazdušni kompresori, transporteri strugotine i sakupljači magle dodaju 15 do 35 posto električnom opterećenju mašine. Instalirajte blokade tako da rade samo kada mašine režu.
Tipičan uticajUobičajena činjenica: transporteri strugotine rade 100 posto vremena umjesto potrebnih 20 posto.
KORAK 5: Nadogradnja rasvjete i HVAC sistema
akcijaPrebacite se na LED rasvjetu sa senzorima pokreta u područjima sa malo prometa. Ponovo pustite HVAC sistem u rad kako bi odgovarao stvarnim obrascima smjena, a ne 24/7 operacija.
Tipičan uticajTipičan račun za struju u objektu pada za 8 do 15 posto.
KORAK 6: Dodajte obnovljivu energiju
akcijaKrovna solarna elektrana veličine za pokrivanje dnevnog opterećenja mašinske obrade. Otplata je često 5 do 8 godina po industrijskim cijenama električne energije.
Tipičan uticajDokumentovani slučaj: Solarni panel od 50 kW pokrivao je 35 posto dnevne energije u maloj serijskoj radionici.
KORAK 7: Raspored za energetsku efikasnost
akcijaGrupirajte slične poslove kako biste smanjili vrijeme podešavanja i neaktivnosti. Prvo usmjerite posao na energetski najefikasnije mašine. Pokrenite energetski zahtjevne operacije tokom perioda van vršnih tarifa.
Tipičan uticajSmanjuje ukupne troškove energije za 10 do 20 posto samo pametnijim planiranjem.
Smanjenje otpada: Gniježđenje, prinos materijala i iskorištavanje otpada
Energija je samo polovina jednačine održivosti. Otpad materijala je druga polovina. Tradicionalni CNC procesi generiraju značajan otpad, a mašinska obrada u vazduhoplovstvu i dalje ima odnos kupovine i prodaje i do 20:1 kod titanijumskih dijelova, što znači da 95 posto početnog materijala postaje čips.
3 praktične poluge za smanjenje otpada dostupne su gotovo svakoj radionici. Prvo, softver za gniježđenje optimizira način na koji su dijelovi raspoređeni na limovima kako bi se smanjili ostaci. Drugo, praćenje prinosa materijala mjeri stvarnu stopu otpada po poslu i potiče poboljšanja. Treće, programi za iskorištavanje strugotine prodaju aluminijske, čelične i bakrene strugotine natrag u tok materijala umjesto da se odlažu na deponije.
Argument smanjenja otpada se uredno slaže sa argumentom o energetici: rezanje manjeg broja dijelova za isti učinak znači manje radnih sati mašine, što znači manju potrošnju energije. Ključni pokazatelji uspješnosti održivosti i ključni pokazatelji uspješnosti produktivnosti se u praksi preklapaju.
Programi za iskorištavanje otpada zaslužuju posebnu pažnju jer pretvaraju trošak u prihod. Prihod od aluminijske strugotine može nadoknaditi 3 do 8 posto troškova sirovine kada se odvoji i proda reciklažnom preduzeću za metale. Bakar i nehrđajući čelik imaju više cijene. Kvaka je u odvajanju: miješani tokovi strugotine prodaju se za djelić cijena čistog materijala, tako da je disciplina u proizvodnji važnija od uključenih mašina.
Upravljanje rashladnom tekućinom je treća zanemarena poluga. Sistemi za recikliranje rashladne tekućine produžavaju vijek trajanja tekućine 3 do 5 puta, smanjujući i kupovinu i odlaganje opasnog otpada. Moderno dovođenje rashladne tekućine pod visokim pritiskom kroz alat koristi manje ukupne tekućine nego hlađenje potopom, a istovremeno poboljšava evakuaciju strugotine i vijek trajanja alata.
Procesi bez hemikalija: Lasersko čišćenje kao održivost
Hemijsko čišćenje dijelova, kalupa i površina prije zavarivanja predstavlja skriveni ekološki trošak u većini CNC radionica. Kupke s rastvaračima, kiselo kiseljenje, pjeskarenje i hemikalije za skidanje boje stvaraju opasan otpad, zahtijevaju dozvole za odlaganje i izlažu operatere zdravstvenim rizicima. Lasersko čišćenje u potpunosti eliminira hemiju. STYLECNC katalog mašina za lasersko čišćenje dokumentira platforme dostupne u ručnim, kabinetnim i integriranim konfiguracijama.
Posebno za uklanjanje hrđe, mašina za lasersko uklanjanje rđe zamjenjuje pjeskarenje i hemijske pretvarače hrđe suhim, beskontaktnim postupkom bez otpada. Za uklanjanje boje i premaza, mašina za lasersko skidanje boje eliminira sredstva za skidanje boje na bazi rastvarača i opasan otpad koji oni stvaraju.
Za pripremu površine prije zavarivanja, čišćenje kalupa i osjetljive podloge, pulsna laserska mašina za čišćenje isporučuje kontrolirane energetske impulse koji uklanjaju kontaminaciju bez oštećenja osnovnog materijala. Svaka od ovih primjena zamjenjuje hemijski proces suhim laserskim postupkom, uklanjajući otpadne tokove i omogućavajući izlaganje ekološkom otisku radionice.
CNC ruteri za gniježđenje: Smanjenje otpada vođeno softverom
Gniježđenje je jedna od odluka s najvećim utjecajem koju stolarska ili panelna radionica može donijeti u pogledu održivosti. Moderni softver za gniježđenje pakira dijelove na lim s iskorištenjem od 85 do 92 posto, u usporedbi s tipičnih 60 do 70 posto kod ručnog rasporeda. Ta razlika se direktno prevodi u smanjenu kupovinu materijala, smanjenje otpada i smanjenje prijevoza. inteligentni CNC ruter za ugniježđivanje za izradu ormara je dizajniran oko ove ekonomije.
Za potpuno produkcijska okruženja, automatska CNC glodalica za gniježđenje integrira automatsko utovarivanje i istovar s CAM-om za ugniježđivanje, smanjujući otpad rukovanjem preko otpadnog materijala. Za namještaj po mjeri i radove po narudžbi, CNC glodalica za namještaj po narudžbi sa softverom za automatsko gniježđenje primjenjuje istu optimizaciju na nestandardne biblioteke dijelova.
Nakon ugniježđivanja, traka za ivice je završni korak koji je tradicionalno generirao otpad zbog neuspjelih spojeva i ponovne obrade. vodič za rubno lijepljenje pokriva proces uz ugniježđivanje za kompletan tijek rada održivosti u radionici s panelima.
Certifikati i standardi: Šta kupci zapravo zahtijevaju
Certifikati održivosti se sve više ograničavaju na pravila nabavke kupaca, a ne na dobrovoljni marketing. Tabela u nastavku sažima standarde koji su najvažniji za CNC radionice na izvoznim tržištima.
| standard | Šta pokriva | Kome je to potrebno | Tipični troškovi revizije |
|---|---|---|---|
| ISO 14001 | Sistem upravljanja okolišem za smanjenje operativnog utjecaja | Vazduhoplovstvo, automobilska industrija, medicina, primes | 5,000 do 20,000 USD |
| ISO 50001 | Sistem upravljanja energijom s ciljevima kontinuiranog poboljšanja | Veliki industrijski kupci, evropski izvoznici | 8,000 do 25,000 USD |
| ISO 14955 | Metodologija mjerenja potrošnje energije alatnih mašina | Kupci mašina kojima su potrebni energetski listovi | 3,000 do 10,000 $po mašini |
| ISO 14064 | Kvantifikacija i izvještavanje o emisijama stakleničkih plinova | Lanci snabdijevanja za korporativno ESG izvještavanje | 10,000 do 30,000 USD |
| PRAVA nulta količina otpada | Certifikacija za preusmjeravanje otpada na deponije i smanjenje otpada | Maloprodajni, tehnološki i brendovi usmjereni na potrošače | 15,000 do 40,000 USD |
| EPD (Ekološka deklaracija proizvoda) | Utjecaj određenog proizvoda na okoliš od početka do kraja života | Građevinarstvo, arhitektura, LEED kupci | 8,000 do 20,000 $po porodici proizvoda |
| LEED za proizvodnju | Certifikacija zelene zgrade na nivou objekta | Nekretnine i investitori u nekretnine | 20,000 do 100,000 USD |
Za većinu CNC radionica koje ulaze u razgovor o održivosti, ISO 14001 je prirodan prvi korak. To je najšire priznat, najjeftiniji za implementaciju i najčešće zahtijevan od strane vrhunskih kupaca u vazduhoplovstvu, automobilskoj industriji i medicini. ISO 50001 i ISO 14955 nadovezuju se na radionice s kvantitativnim energetskim ciljevima.
Mjerenje ugljičnog otiska vašeg CNC sistema
Mjerenje ugljičnog otiska zasniva se na 3 područja. Područje 1 pokriva direktne emisije iz goriva sagorijevanih na licu mjesta. Područje 2 pokriva električnu energiju kupljenu iz mreže. Područje 3 pokriva sve ostalo, uključujući materijale, transport i kraj životnog vijeka.
Za većinu CNC radionica, dominira Scope 2. Električna energija za napajanje mašina, komprimirani zrak, pumpe za rashladnu tekućinu, HVAC i rasvjetu predstavlja 70 do 85 posto ukupnog otiska. Zato rad na energetskoj efikasnosti ima najveći pojedinačni utjecaj na prijavljene brojeve ugljika.
Praktičan pristup mjerenju počinje s računom za komunalije za osnovni nivo, dodaje se bilo koje gorivo na licu mjesta (prirodni plin za grijanje, propan za viljuškare), procjenjuje se utjelovljeni ugljik u kupljenom materijalu na osnovu podataka dobavljača i dodaje se transportna kilometraža iz zapisa otpremnica. Rezultat je broj Opsega 1 plus Opseg 2 plus skraćeni broj Opsega 3 koji podržava većinu ESG zahtjeva kupaca.
Formati izvještavanja su jednako važni kao i osnovni brojevi. Korporativni klijenti koji koriste okvir Projekta otkrivanja ugljika (CDP) trebaju godišnja objavljivanja u određenoj strukturi. Proizvođači originalne opreme u automobilskoj industriji koriste format Globalne inicijative za izvještavanje (GRI). Primarni proizvođači u zrakoplovnoj industriji često prihvataju pojednostavljene izvještaje Protokola o stakleničkim plinovima. Potvrdite ciljani format sa svakim klijentom prije ulaganja u mjernu infrastrukturu.
STYLECNC Pozicioniranje održivosti
STYLECNC pozicionira CNC glodalice za lasersko čišćenje i gniježđenje kao alate za održivost jer to pokazuje osnovna ekonomija procesa. Lasersko čišćenje eliminira tokove hemijskog otpada i izloženost operatera. Gnijezdarice za gniježđenje eliminiraju otpad materijala i smanjuju kupovinu limova.
Za prodavnice panela i namještaja, Prodajem CNC glodalicu za drvo s automatskim ugniježđivanjem obično se isplati u roku od 12 do 24 mjeseca samo na osnovu uštede materijala, prije nego što se uračuna bilo kakva premija za certifikaciju održivosti. Za proizvodne radionice, mašina za čišćenje fiber laserom Zamjenjuje medije za pjeskarenje, hemijske rastvarače ili ručno struganje suhim postupkom koji ne generira nikakav hemijski otpad.
STYLECNC Također podržava kupce koji teže certifikaciji ISO 14001 i ISO 14955, dostavljajući im podatke o potrošnji energije mašina na zahtjev, smjernice za integraciju fabričkih senzorskih nizova i opcije konfiguracije koje se jasno uklapaju u sisteme upravljanja energijom kupaca. Integracija održivosti sada je standardni dio predprodajnog savjetovanja, a ne samo specijalni dodatak.
Glosar: Pojmovi održive CNC proizvodnje
Koristite ovu referencu prilikom procjene certifikata, pregleda ESG zahtjeva kupaca ili poređenja tvrdnji dobavljača o održivosti.
| pojam | definicija |
|---|---|
| Energetski intenzitet | Potrošnja energije po jedinici proizvodnog rezultata; primarni KPI održivosti za CNC radionice. |
| Emisije u opsegu 1 | Direktne emisije stakleničkih plinova iz sagorijevanja goriva na licu mjesta i fugitivnih izvora. |
| Emisije u opsegu 2 | Indirektne emisije od kupljene električne energije, toplote ili pare. |
| Emisije u opsegu 3 | Emisije iz lanca vrijednosti, uključujući materijale, transport i kraj životnog vijeka proizvoda. |
| Odnos kupljenih i letljivih proizvoda | Odnos kupljene sirovine i materijala u gotovom dijelu; pokreće ekonomiju rasipanja materijala. |
| Efikasnost gniježđenja | Procenat površine limova koju koriste gotovi dijelovi, u odnosu na otpad i ostatke. |
| Duboka pripravnost | Stanje napajanja mašine sa svim nebitnim sistemima isključenim tokom produženog neaktivnosti. |
| ISO 14001 | Međunarodni standard za sisteme upravljanja okolišem. |
| ISO 50001 | Međunarodni standard za sisteme upravljanja energijom sa ciljevima kontinuiranog poboljšanja. |
| EPD | Deklaracija o ekološkom proizvodu: izvještaj o uticaju od početka do kraja za određenu porodicu proizvoda. |
Često Postavljena Pitanja
Koliko energije troši tipična CNC mašina?
Industrijski obradni centri troše 15 do 50 kilovata pod opterećenjem, na osnovu podataka objavljenih u časopisu MDPI Energies o energetskoj efikasnosti CNC mašina. Motor vretena čini 40 do 60 posto te ukupne snage. Pomoćni sistemi poput pumpi za rashladnu tečnost i kompresora zraka dodaju još 15 do 35 posto. Mašine u mirovanju i dalje troše 10 do 15 posto nazivne snage jer kontrolne ploče, hidraulika i strujna kola male snage ostaju pod naponom.
Koji je najbrži način za smanjenje troškova energije u CNC radionici?
Programiranje dubokog stanja pripravnosti za cijelu flotu mašina. Objavljene studije slučaja ugovornih proizvođača dokumentiraju smanjenje potrošnje energije u stanju pripravnosti od 60 posto iz jedne promjene konfiguracije kontrolera koja ne zahtijeva nadogradnju hardvera. Sljedeće najbrže pobjede dolaze od isključivanja pomoćnih sistema poput transportera strugotine i pumpi za rashladnu tekućinu kada mašine ne režu.
Da li se isplati certifikacija ISO 14001 za malu CNC radionicu?
Sve češće da. Vodeći avio-kompanije, uključujući Airbus i Boeing, to zahtijevaju od dobavljača prvog nivoa, kupci medicinskih uređaja to nagrađuju premijskim cijenama za biokompatibilne procese, a radionice za izradu projekata na Srednjem zapadu dokumentirale su milione dolara u novim ugovorima ovjerenim nakon certifikacije. Troškovi revizije kreću se od 5,000 do 20,000 američkih dolara, a priprema obično traje 6 do 12 mjeseci.
Kako lasersko čišćenje poboljšava održivost u poređenju sa pjeskarenjem?
Pjeskarenje stvara otpadni materijal koji se mora odložiti kao opasan materijal kada je kontaminiran olovnom bojom, premazima ili teškim metalima. Hemijsko skidanje stvara otpadni rastvarač koji podliježe EPA propisima. Lasersko čišćenje ne stvara ni jedno ni drugo. To je suhi, beskontaktni proces koji isparava kontaminaciju i hvata čestice kroz sistem za filtriranje. Nema opasnog otpada, nema izloženosti operatera hemikalijama, nema upravljanja dozvolama.
Može li softver za gniježđenje zaista toliko smanjiti troškove materijala?
Da. Ručno postavljanje obično daje 60 do 70 posto iskorištenja tabaka. Moderni softver za gniježđenje daje 85 do 92 posto, a platforme za gniježđenje u preduzećima integrirane s CAM-om za rezanje dostižu 90 do 95 posto. Ušteda materijala se svodi na sljedeće: radionica koja godišnje potroši 200,000 $materijala od tabaka može uštedjeti 40,000 do 60,000 $isključivo od efikasnosti gniježđenja, prije bilo kakvih ušteda na radu ili naknadnom rukovanju otpadom.
Koja je razlika između ISO 14001 i ISO 50001?
ISO 14001 je širok standard upravljanja okolišem koji obuhvata otpad, emisije, rukovanje hemikalijama i operativni uticaj. ISO 50001 je uži i fokusira se posebno na upravljanje energijom, zahtijevajući mjerenje osnovnih vrijednosti i ciljeve kontinuiranog poboljšanja energetskog intenziteta. Mnoge radionice prvo implementiraju 14001 za kontrolu nabavke, a zatim sloj 50001 kada troškovi energije postanu značajan dio operativnih troškova.
The Bottom Line
Održiva CNC proizvodnja više nije marketinški sloj. Proizvođači opreme za vazduhoplovstvo, proizvođači originalne opreme za automobilsku industriju i kupci medicinskih uređaja sada provjeravaju svoje lance snabdijevanja u pogledu energetskog intenziteta, omjera otpada i statusa certifikacije. Radionice koje kvantificiraju ove brojke dobijaju ugovore. Radionice koje ih ne gube.
STYLECNC pruža hardversku stranu te promjene. katalog mašina za lasersko čišćenje zamjenjuje hemijske procese suhim laserskim čišćenjem. CNC ruteri sa mogućnošću ugniježđivanja u katalog proizvodnih linija namještaja povećati prinos materijala sa 60 posto na 90 posto i više. Obje linije proizvoda isplaćuju se samo na osnovu produktivnosti; koristi od održivosti su aditivne. Kontaktirajte STYLECNC tim kako biste razgovarali o konfiguracijama koje odgovaraju vašem cilju certifikacije i kombinaciji dijelova.